


Затраты на автоматическую смену профиля зависят от частоты смены, а не от скорости брошюрования. Измерьте интервал от последней исправной части исходящего профиля до первой исправной части входящего профиля на вашей линии, затем сравните оба варианта в одном списке жизненного цикла: инструменты и кассеты для каждого профиля, элементы управления и программирование, обучение, запасные части и риск переоснащения. Автоматизация сокращает механизированные повторяемые этапы, такие как обращение с рулонами, регулировка оси и вызов рецептов; Суждение об инструментах, принятие первой статьи и энергетическая изоляция остаются с людьми.
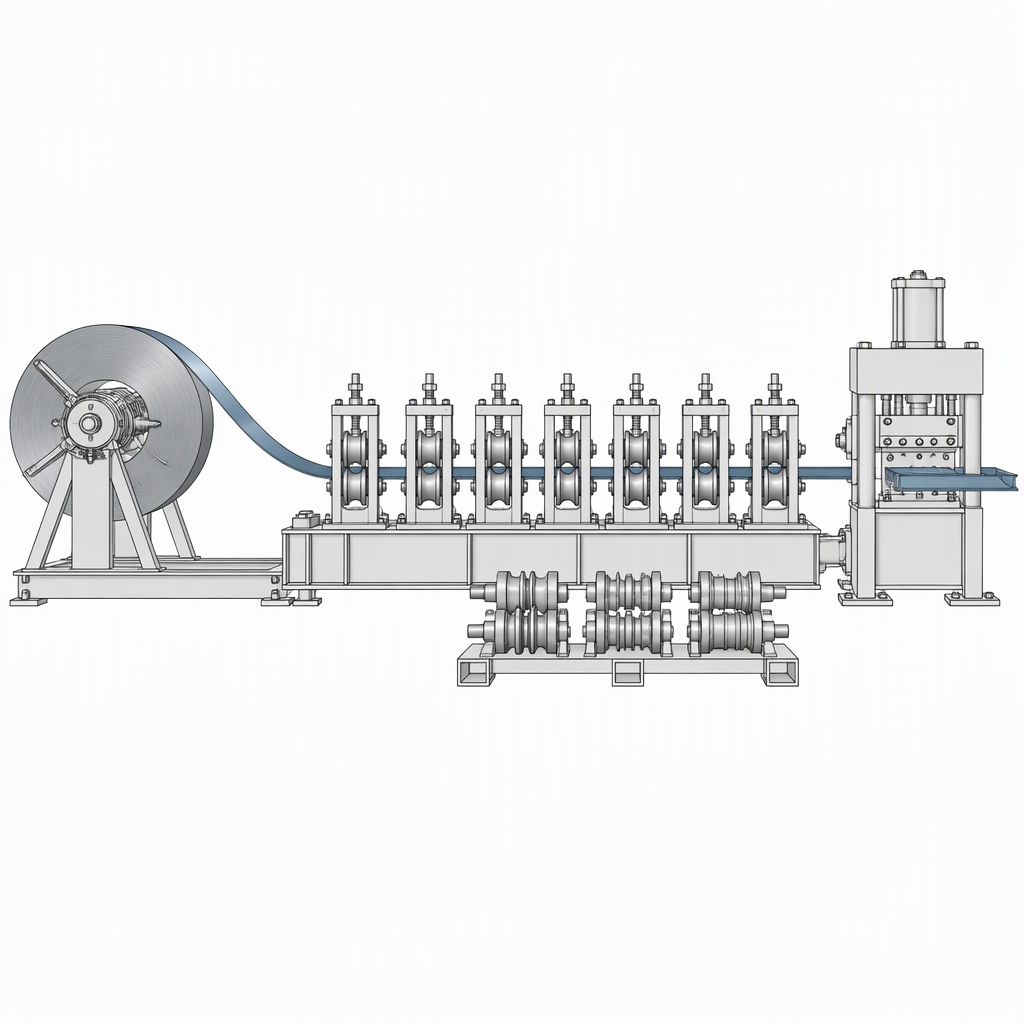
Что на самом деле включает в себя смена профиля?
Смена профиля — это весь интервал от последней исправной части исходящего профиля до первой исправной части входящего: подготовка полосы и рулона, смена оснастки, регулировка валков и осей, выбор рецептуры, восстановление защиты и датчиков, проверка первого изделия. Смена валков — это всего лишь один шаг внутри этого интервала, поэтому рассчитывайте всю последовательность операций на своей собственной линии — обработку рулонов, замену инструментов, регулировку, выбор рецепта и проверку первого изделия — вместо того, чтобы рассчитывать время только для замены или предполагать, что какой-то один шаг доминирует.
- Спуск и отвод витка на конце выходящего профиля.
- Снятие и установка рулонов, плотов или кассет, включая подъем и перемещение вокруг стендов.
- Регулировка зазора, оси и раструба с последующей пробной полосой.
- Выбор рецепта или параметров на контроллере, а также любой повторный ввод заданных значений вручную.
- Восстановление и проверка ограждений, датчиков и предохранительных устройств. Согласно общепромышленному стандарту США по контролю энергопотребления, установка, регулировка и замена инструментов происходят внутри процесса обслуживания и ремонта, поэтому время переключения перекрывает процедуру изоляции.
- Проверка состояния штампа, плоскостности панели, постоянства длины и притирки первого изделия перед запуском в эксплуатацию.
- Лом, полученный во время подготовки, учитывается как стоимость переналадки, а не как производственные потери.
Прежде чем что-либо рассчитывать, запишите определение. Шаг, который он пропускает, исчезает из базового плана, который вы будете использовать для обоснования инвестиций. Заявленное поставщиком время переналадки сопоставимо только в том случае, если он использует одни и те же начальную и конечную точки и одну и ту же пару профилей.
Ручное и автоматическое переключение профиля: в чем на самом деле разница?
Обе конфигурации работают в одной и той же последовательности; они различаются тем, кто или что выполняет каждый шаг. Автоматизированные конструкции предусматривают повторяемые этапы с электроприводом — манипулирование катушками, настройку развальцовки и другие одноосные регулировки, сервоподачу и сохранение рецептов партий — в то время как выбор инструмента, приемка первого изделия и энергетическая изоляция остаются за командой.
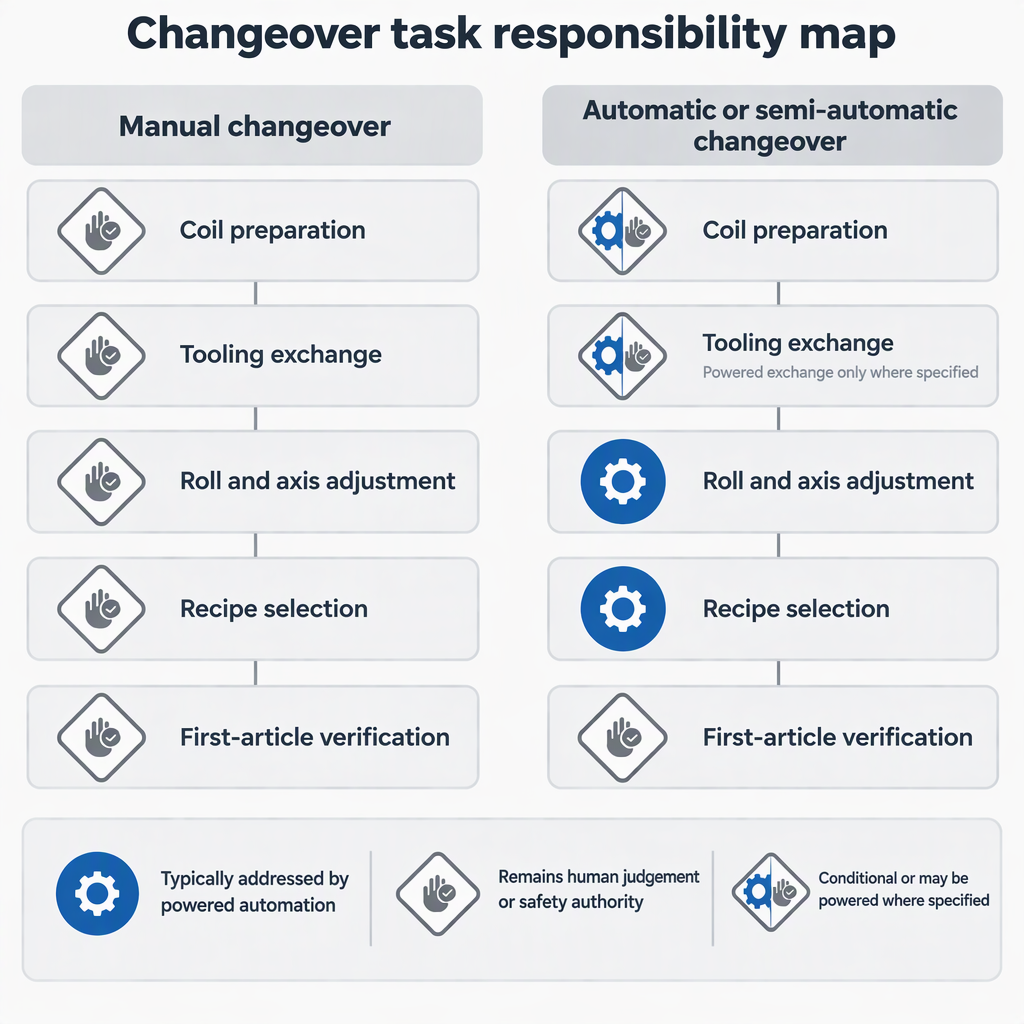
Ручное переключение профиля
Как ведется работа. Рулоны, плоты или кассеты вынимаются и возвращаются вручную, а положение проверяется с помощью пробной полосы.
Подходит когда. Набор профилей узок, кампании длительны, а смены кадров достаточно редки, чтобы команда могла продолжать тренироваться.
Где находится стоимость. Потерянное время зависит от доступности экипажа и навыков наладчика, а повторяемость зависит от записей и дисциплины.
Чего это не решает. Ошибки позиционирования и брак остаются, и это базовый уровень, с которым следует сравнивать каждое заявление об экономии.
Автоматическое или полуавтоматическое переключение
Как ведется работа. Модернизированная регулировка и замена, сервопозиционирование и сохранение рецептов, инструменты и элементы управления спроектированы как одна система.
Подходит когда. Многие короткие прогоны повторяются по расписанию, и одни и те же пары профилей повторяются часто.
Где находится стоимость. Набор инструментов или кассета для каждого профиля, а также элементы управления, программирование, обучение и запасные части для приводных компонентов.
Чего это не решает. Суждение по первому изделию, энергетическая изоляция или потеря качества из-за изношенного инструмента.
| Этап перехода | Ручная конфигурация | Автоматическая или полуавтоматическая конфигурация |
|---|---|---|
| Подготовка рулонов и полос | Рулон загружен и заправлен на стандартном разматывателе. | Для сокращения времени замены рулонов предлагаются механизированная размотка с двумя головками и автоматическая смена рулонов; смена катушки еще не смена профиля. |
| Обмен инструмента | Рулоны, плоты или кассеты поднимаются и закрепляются вручную, а посадка проверяется наладчиком. | Подтвердите механизм указанной модели: заявленная автоматизация концентрируется на механической регулировке и обращении с рулонами больше, чем на автоматической замене валков. |
| Регулировка крена и оси | Механические регуляторы устанавливаются вручную и проверяются с помощью пробной полоски. | Сообщается, что автоматическая регулировка раструба с помощью шарикового винта или зубчатой передачи специально предназначена для сокращения времени регулировки. |
| Рецепт и параметры | Установочные значения записываются на лист и повторно вводятся оператором. | Многопакетные контроллеры сенсорного экрана сохраняют и вызывают пакетные настройки с интеграцией API в некоторых сборках. |
| Проверка первой статьи | Оператор измеряет и отпускает пробег. | Оператор измеряет и отпускает пробег; автоматизация не оценивает качество. |
| Зависимость от навыков | Соответствие и рассудительность сосредоточены в руках опытных сеттеров. | Навыки смещаются в сторону управления рецептами, позиционирования неисправностей и диагностики средств управления. |
| Изоляция перед доступом | Каждый источник энергии изолирован и заблокирован до того, как руки попадут в зону инструментов. | Та же задача, но больше энергии хранится в пневматике, гидравлике и деталях, нагруженных гравитацией. |
Как минуты переналадки становятся денежным показателем?
Измерьте интервал на своей собственной линии, вычтите только те минуты, которые вы реально можете удалить, преобразуйте восстановленные минуты в метры с учетом вашей скорости бега и производительности и оцените этот результат по маржинальной прибыли, а не по цене продажи. Все остальное превращает прирост мощности в изобретенную экономию.
На примере контрольной отрасли восстанавливается 30 минут в день при скорости 300 футов в минуту и сообщается о 1170 долларах США в день, 5850 долларов США в неделю и 304 200 долларов США в год для гипотетического производителя. Относитесь к этому как к арифметике, а не к ориентиру: результат зависит от исключения правильных постоянных затрат.
Тот же автор отмечает, что средний коэффициент OEE около 20% не является редкостью для формовочных машин. Это общее наблюдение, а не опросная статистика, поэтому прежде чем присвоить какое-либо значение восстановленным минутам, измерьте собственную доступность, производительность и качество.
Сохраните экономию времени и модель жизненного цикла в одном расчете. Опубликованная структура стоимости жизненного цикла определяет ремонт и переоснащение как самые большие неизвестные факторы стоимости машины, поэтому автоматическая линия, которая сокращает переналадку, но увеличивает стоимость переоснащения, не обязательно улучшает инвестиции.
Наконец, убедитесь, что вы можете продать восстановленные минуты: там, где ограничением является спрос, а не мощность, более быстрое переключение обеспечивает гибкость и более короткие сроки выполнения заказов, а не доход.
Какие статьи затрат включаются в инвестиционное сравнение?
Разместите одинаковые позиции с обеих сторон на один и тот же предполагаемый срок службы: оборудование, оснастка, фрахт, настройка, инструменты для каждого профиля, элементы управления и программирование, обучение, запасные части, ремонт и переоснащение, а также ценность минут, которые вы рассчитываете окупить. Сравнение справедливо только тогда, когда в одном списке описаны оба варианта.
- Стоимость оборудования плюс такелаж, транспортировка и установка — набор позиций, используемый в опубликованной структуре стоимости жизненного цикла для профилегибочных машин.
- Ремонт и переоснащение в течение предполагаемого срока службы, взятого из вашего собственного графика амортизации; в опубликованной системе пять лет используются в качестве наглядной иллюстрации, а не как правила.
- Инструменты, плоты или кассеты для каждого профиля, который вы собираетесь использовать, а также прилагаемые к ним запасные части.
- Элементы управления, программирование рецептов, интеграция с планированием производства, а также квалифицированный ресурс по техническому обслуживанию.
- Обучение наладчиков, операторов и специалистов по техническому обслуживанию, включая обновление документации.
- Приемочные испытания: повторные испытания при перенастройке и измерения первого изделия, которые поставщик должен поддерживать.
- Альтернативная стоимость восстановленных минут, рассчитанная после удаления фиксированных затрат.
Список искажают две привычки: сравнивать новую автоматическую линию с полностью изношенной ручной вместо замены аналогичной и упускать из виду неопределенное переоснащение. Это упущение обычно решает исход.
Как конструкция переключения взаимодействует с правилами блокировки и безопасности оборудования?
Автоматическое переключение не снимает обязательств по контролю энергопотребления; он меняет задачи, которые все еще требуют изоляции, и превращает собственные точки изоляции машины в проектные требования. В машине должна быть обеспечена блокировка каждого источника энергии, а каждая процедура переключения должна начинаться с изоляции до того, как руки попадут в зону инструментов.
Общеотраслевой стандарт США по контролю энергопотребления, 29 CFR 1910.147 , требует наличия программы контроля энергопотребления для обслуживания и ремонта, когда неожиданное подачу напряжения может привести к травме сотрудника. Его определения включают настройку, настройку и внесение изменений в инструмент при обслуживании и ремонте; только незначительные, рутинные и повторяющиеся замены и регулировки инструмента во время нормального производства позволяют использовать альтернативные защитные меры. Для вновь установленных машин энергоизолирующие устройства должны иметь устройство блокировки.
Далее следуют три последствия. Во-первых, обмен электропитанием, при котором человек все равно дотягивается до трибуны, является задачей обслуживания, поэтому напишите для него процедуру изоляции. Во-вторых, машина должна иметь возможность удерживать блокировку, которая принадлежит предложению, а не вводу в эксплуатацию. В-третьих, указанный здесь стандарт регулирует рабочие места в США; в других местах согласуйте национальные требования и местные поправки с ответственным органом.
Перед любым ручным доступом к зазорам между валками, инструментам или зоне обрезки выключите и отсоедините или изолируйте каждый источник энергии — электропитание, пневматическое и гидравлическое давление, а также запасенную энергию в пружинах, аккумуляторах или деталях, нагруженных силой тяжести — в соответствии с руководством по эксплуатации машины и процедурой контроля энергии на вашем объекте, а также проверяйте изоляцию, прежде чем приступать к работе. Работайте только в пределах доступа, разрешенных руководством по модели; никогда не импровизируйте при разборке, не отключайте блокировки и не обходите защитные устройства, чтобы сэкономить время на переналадку.
Какие критерии определяют ручное или автоматическое управление для конкретного предприятия?
Определитесь с четырьмя измеряемыми условиями — количество переналадок за период, продолжительность кампании, смена комплектов инструментов и требуемая повторяемость — затем проверьте, может ли завод обеспечить дополнительные средства управления, запасные части и обучение. Никакого порогового значения переналадок в неделю между заводами не происходит, поэтому определите точку перехода на основе собственных базовых показателей и ограничений капитала.
| Критерий | Ручное переключение подходит, когда | Автоматическое или полуавтоматическое соответствие, когда |
|---|---|---|
| Изменения за период | Достаточно редко, чтобы экипаж мог тренироваться, а потерянное время оставалось доступным. | Частые и запланированные, поэтому одни и те же действия повторяются несколько раз в неделю. |
| Продолжительность кампании | Длинные циклы на профиль, время переналадки меньше времени эксплуатации. | Короткие тиражи, когда время переналадки составляет большую часть кампании. |
| Количество профилей и инструментов | Небольшой набор профилей с использованием уже оплаченного инструмента. | Семейство повторяющихся профилей, которое оправдывает набор инструментов или кассету для каждого профиля. |
| Качественная повторяемость | Опытные установщики обеспечивают качество первого изделия с записанными настройками. | Сохраненные заданные значения уменьшают зависимость от любого отдельного установщика. |
| Труд и мастерство | Квалифицированные наладчики имеются и сохраняются. | Возможности сеттера являются ограничением, иначе смены распределяют работу незначительно. |
| Возможность поддержки | Завод обслуживает механические системы собственными силами. | Установка может поддерживать элементы управления, сервоприводы и датчики, или на них распространяется соглашение об обслуживании. |
| Капитал и площадь | Бюджет и площадь ограничены. | Имеется капитал и место для дополнительной площади и хранения инструментов. |
Что должен содержать запрос на переналадку и приемочное испытание?
Запишите в запрос переход в виде определенного измеренного интервала с именованным началом, именованным концом, именованными парами профилей и воротами качества первого изделия, а затем сделайте приемку зависимой от повторного испытания. Указанное число без этих определений нельзя сравнивать с номером другого поставщика или с вашим собственным базовым уровнем.
- Определите интервал в письменной форме: от последней хорошей части профиля А до первой хорошей части профиля В, которая соответствует чертежу, при указанной скорости линии и численности бригады.
- Назовите пары профилей, которые будут протестированы, включая худший случай и пару, которую вы меняете чаще всего.
- Требуйте процедуры переключения с этапами изоляции, разрешенным доступом и проверкой восстановления защиты и блокировки.
- Спросите, какие ступени на предлагаемой машине оснащены приводом, а какие остаются ручными — полуавтоматический режим охватывает диапазон, а не спецификацию.
- Укажите управление рецептами: как настройки сохраняются, вызываются, защищаются и резервируются, а также кто может их редактировать.
- Согласуйте протокол приемки: количество повторных переналадок, допустимое отклонение от среднего значения, допуск на брак, а также проверку первого изделия на состояние штампа, плоскостность панели, постоянство длины и притирку.
- Цены на инструменты, кассеты и запасные части для каждого профиля указаны внутри предложения, поэтому при сравнении жизненного цикла используются реальные цифры.
- Обеспечьте обучение и документацию с установленным сроком утверждения.
Строители специализируются по семействам продуктов. В компании 厦门贝姆斯集团有限公司, например, перечислены машины для изготовления прогонов и C/Z-прогонов, машины для изготовления металлических кровельных панелей и панелей настила, станки для шпилек и направляющих, линии кабельных лотков, линии стеллажей и вспомогательное оборудование для продольной резки и резки по длине, каждое из которых имеет свой собственный инструмент и логику переключения. К какому бы застройщику вы ни обратились, получите письменное подтверждение того, какие шаги автоматизированы в указанной модели.
Вывод: какова обоснованная позиция в отношении автоматического переключения?
Автоматическое переключение профиля — это инвестиции в мощность, а не повышение качества. Это оправданно, когда частые, повторяющиеся переключения в определенном семействе профилей делают восстанавливаемые минуты более ценными, чем риски, связанные с инструментами, средствами управления, обучением и переоснащением, которые добавляет автоматизация.
Измерьте базовый уровень, прежде чем читать предложение, сохраните оба варианта в одном списке жизненного цикла и предложите поставщику пройти повторное приемочное испытание для именованных пар профилей. Там, где цифры остаются близкими, решающими факторами обычно являются дублирование оснастки для каждого профиля и способность завода поддерживать в рабочем состоянии механическую регулировку и средства управления. Автоматизация сокращает количество конкретных шагов; это не уменьшает обязанности по изоляции энергии, оценке первого изделия или обслуживанию инструментов.
Часто задаваемые вопросы о ручной и автоматической смене профиля
Краткие ответы на вопросы, которые покупатели задают после того, как будут представлены две конфигурации: как определить и оценить переналадку, что включает в себя автоматизация, а что нет, пределы модернизации, элементы управления и навыки оператора.
Что считается началом и окончанием смены профиля?
Начните с последней хорошей части исходящего профиля и остановитесь на первой хорошей части входящего профиля, соответствующей рисунку. Все, что находится между этими двумя точками, относится к переналадке, включая отвод рулона, обращение с инструментами, регулировку, выбор рецепта и измерение первого изделия.
Существуют ли опубликованные контрольные показатели времени переналадки для ручной и автоматической смены профилирования?
Опубликованные данные редко передаются между заводами, поскольку они зависят от пары профилей, конструкции оснастки, бригады и определения. Создайте свой собственный базовый уровень на основе повторяющихся таймингов для худших и наиболее частых пар профилей и попросите у поставщика данные, прошедшие приемочную проверку для тех же самых пар.
Является ли автоматическая смена рулонов или более быстрая смена рулонов тем же, что и автоматическое переключение профиля?
Нет. Приводная размотка с двумя головками и автоматическая смена рулонов сокращают часть рулона последовательности, а автоматическая регулировка развальцовки сокращает один шаг регулировки, но не заменяет формовочный инструмент и не освобождает первое изделие.
Можно ли модернизировать существующую линию с ручным управлением, а не заменить ее?
Иногда, но осуществимость зависит от корпуса машины, интерфейса инструмента и органов управления. Автоматизация отчетности по оборудованию встроена в новые машины, а не продается как универсальный комплект для модернизации. Попросите первоначального разработчика или квалифицированного интегратора средств управления подтвердить, что можно безопасно добавить.
Как нам следует поступать с проверкой брака и первого товара во время более быстрой переналадки?
Перед испытанием согласуйте припуск на брак и размеры первого изделия: состояние штампа, плоскостность панели, постоянство длины и притирку. Более быстрая переналадка, которая скрывает дополнительный брак в общих производственных потерях, не спасла того, что заявлено в предложении.
Что нам следует спросить о средствах контроля и управлении рецептами?
Узнайте, как сохраняются и вызываются настройки, кто может их редактировать, как создаются резервные копии рецептов и что происходит после сбоя контроллера. Отзыв рецептов имеет смысл только в том случае, если сохраненные значения проверены на соответствие проверенному первому изделию и защищены от случайных изменений.
Какую подготовку или навыки оператора требует каждый вариант?
Ручное переключение концентрирует навыки у наладчиков, которые оценивают посадку и регулировку роликов на глаз и пробную полоску. Автоматическая или полуавтоматическая линия переносит эти навыки на управление рецептами, обнаружение неисправностей и контрольную диагностику, поэтому запланируйте обучение работе с приводными компонентами и возможностями технического обслуживания.


