


Скорость линии
Скорость линии привязана к прохождению полосы через прокатные клети и сама по себе не определяет, сколько готовых изделий принимается в конце линии.

Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-11-17 Происхождение:Работает


Скорость линии профилирования рулонов описывает перемещение полосы в процессе формования, а готовая продукция — это количество принятых деталей после формовки, поточных операций, обрезки, обработки и потерь качества; покупатели оборудования должны сравнивать предложения, используя операционные показатели, а не одну цифру скорости.
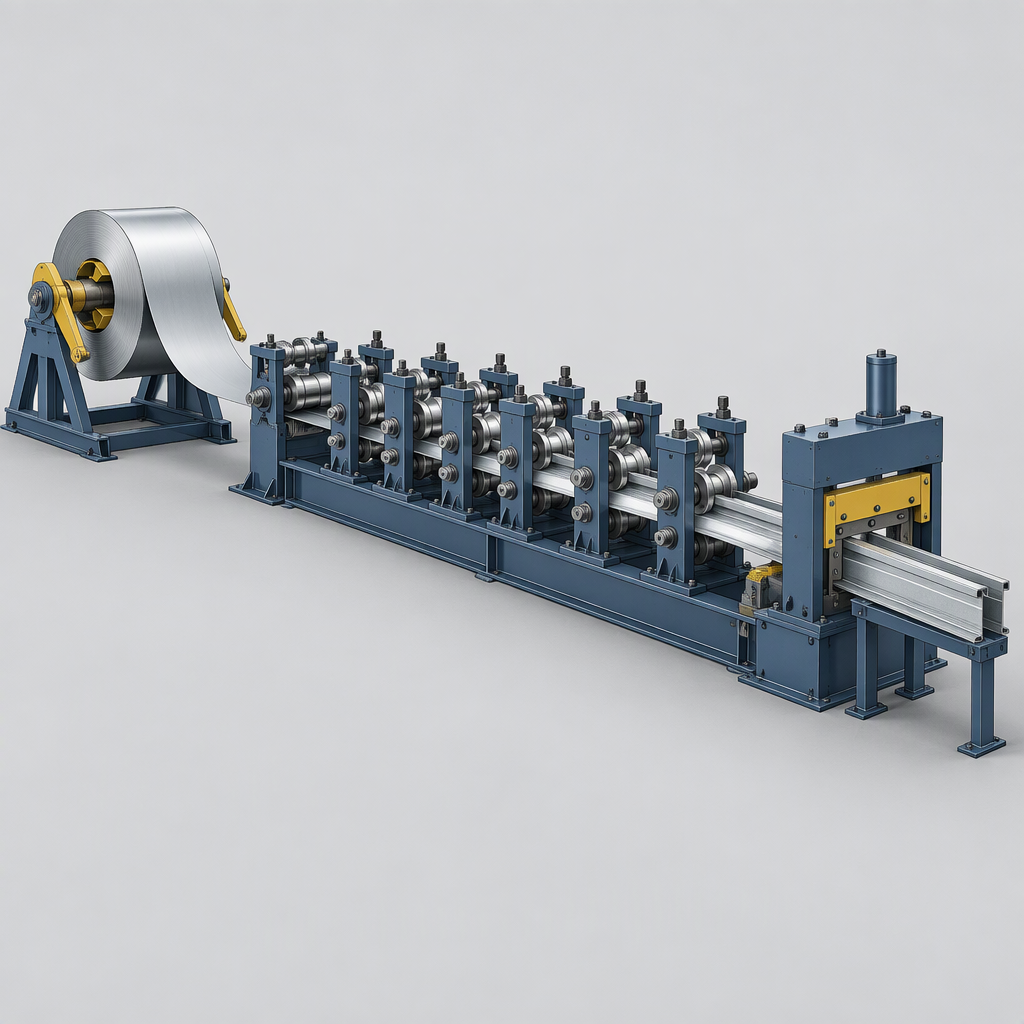
При профилировании под скоростью линии лучше всего понимать линейное движение плоского листа или полосы при прохождении через последовательные парные роликовые матрицы, которые сгибают его к конечному профилю; Руководство AHSS Guidelines описывает этот процесс как продольную подачу через роликовые матрицы, обычно с подачей рулона, формовкой и резкой по длине.
Скорость линии привязана к прохождению полосы через прокатные клети и сама по себе не определяет, сколько готовых изделий принимается в конце линии.
Конечный результат зависит от того же пути формования, а также от поточных операций, необходимых для заказанной детали, таких как резка по длине, штамповка, надрез, прорезь, тиснение или изгиб.
В справочной статье о производстве от Springer Nature профилирование описывается как процесс, используемый для изготовления однородных профилей, и формулируется как проблема проектирования процесса, поэтому указанную скорость следует читать в контексте формируемого профиля и материала.
Готовая продукция отличается от скорости линии, поскольку производительность производства следует измерять с помощью эксплуатационных данных и формальных показателей, а не предполагать, что движение полосы автоматически становится принятыми деталями.
| Точка сравнения | Скорость линии | Готовая продукция |
|---|---|---|
| Что он описывает | Линейное перемещение полосы в процессе профилирования. | Принимаемые детали после формовки и необходимые последующие или поточные операции. |
| Типичный риск покупателя | Один показатель скорости может быть неправильно истолкован, если он не привязан к условиям эксплуатации и границам измерения. | Полезное выходное утверждение должно определять метрику, источник данных, правило приемки и рабочие предположения. |
| Где появляются узкие места | Секция формования может работать непрерывно. | Фактический подсчет может определяться обрезкой, расположением отверстий, тиснением, изгибом, обращением и проверкой. |
Наиболее важными узкими местами являются операции, которые должны выполняться последовательно с формованием, поскольку профилирование может включать в себя вырубку, прорезание прорезей, штамповку, тиснение, изгибание, формирование контура и резку по длине.
| Эксплуатация или состояние | Почему меняется выход | Проверка покупателя |
|---|---|---|
| Резка по длине | Каждая готовая деталь должна быть отделена от непрерывного пути полосы. | Спросите, предполагает ли указанная скорость отсечку в полете, резку с остановкой-стартом или другой метод отсечки. |
| Штамповка, насечка и прорезь | Шаблоны элементов добавляют операции, зависящие от положения, которые могут ограничить цикл. | В запросе предложения укажите требования к расположению отверстий, шагу, длине детали и допускам. |
| Тиснение или выгибание | Дополнительные этапы формования или формования могут изменить практическое рабочее окно. | Запрашивайте оценки выходных данных для конкретного семейства деталей, а не только для простого профиля. |
| Проверка, брак и доработка | Показатели производительности производства должны отражать эксплуатационные данные, а не только движение оборудования. | Спросите, как учитываются бракованные детали, пробные детали и потери при переналадке. |
Ответственная первоначальная оценка начинается с заявленной скорости, затем в качестве отдельных этапов измерения применяются фактическая длина детали, требуемые поточные операции, предположения о доступности и критерии приемки детали.
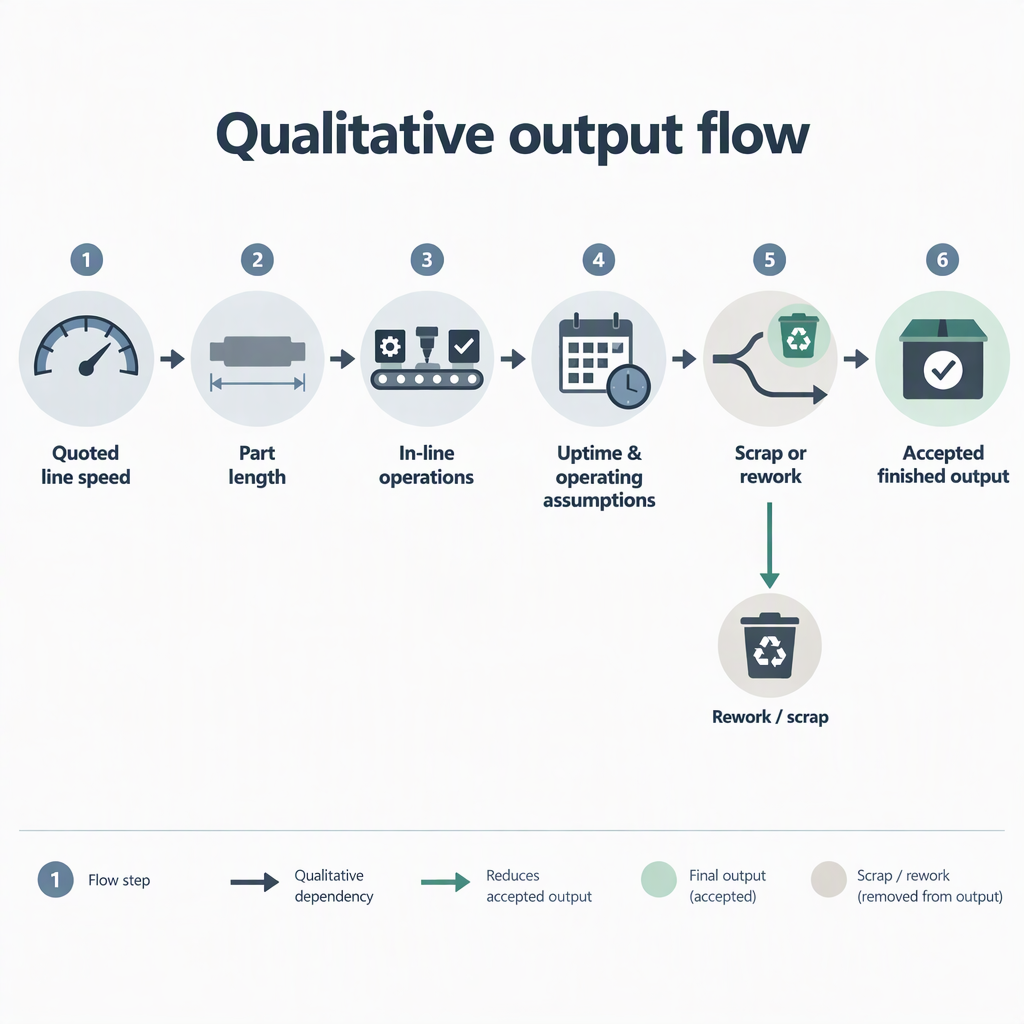
Прежде чем принять заявление о скорости, запросите определение метрики, рабочие предположения, основу данных и границу приемлемости, используемые для преобразования движения машины в готовый результат.
Сравнение скорости полезно только тогда, когда сравниваемые линии оцениваются на предмет схожего дизайна профиля, требований к материалам, допущений о процессе и определений выходных данных.
В эталонных рамках Springer Nature учитываются аспекты проектирования процессов и моделирования профилей и материалов, поэтому покупатели должны рассматривать скорость как зависимость от применения, а не как универсальный рейтинг машины.
Страница «Рекомендации AHSS» также связывает профилирование с факторами проектирования и дополнительными поточными операциями, что позволяет запрашивать у поставщиков предположения о производительности для конкретных деталей.
В сильном запросе предложений каждому поставщику предлагается перевести скорость линии в готовую продукцию с одинаковым чертежом детали, материалом, операциями, границами качества и определением показателей.
| Позиция запроса предложения | Попросите поставщика объяснить, | почему это важно |
|---|---|---|
| Базовая скорость | Является ли это число пиковой скоростью, рабочей скоростью или измеренной выходной мощностью. | Показатели производительности нуждаются в четких границах, чтобы их можно было сравнивать. |
| Часть семейства | Геометрия профиля, длина детали, расположение отверстий и поточные операции. | Производительность профилирования рулонов меняется при изменении формовки и вспомогательных операций. |
| Количество приемок | Исключаются ли бракованные детали, наладочные детали, доработка и проверки. | Готовая продукция должна отражать принятую продукцию, а не только движение. |
Скорость линии и объем готовой продукции взаимосвязаны, но это не один и тот же показатель закупок; Более безопасное сравнение — начать с процесса формовки, а затем учесть поточные операции и измеренные критерии приемки.
Наиболее полезные вопросы для покупателей сосредоточены на определениях, предположениях и сопоставимых показателях выпуска.
Нет. Скорость линии описывает перемещение полосы в процессе профилирования, в то время как готовая продукция подсчитывает детали после формовки и необходимые операции завершены.
Only as a first-pass estimate after the part length and cutoff method are known; Операции с функциями и критерии приемки могут изменить окончательный подсчет.
Ограничивающая операция зависит от детали, но резка, штамповка, надрез, прорезь, тиснение и изгиб являются общими моментами, которые необходимо проверить, поскольку они могут быть интегрированы с профилированием.
Они могут использовать разные определения показателей, эксплуатационные допущения или границы приемлемости, поэтому перед сравнением чисел запросите основу для расчета.
Да. Профилирование валков является проблемой проектирования процессов для профилей и материалов, поэтому заявленную скорость следует проверять на соответствие точному материалу, геометрии, допуску и маршруту формования.
Попросите поставщика указать, является ли это число максимальной скоростью линии, стабильной скоростью производства, теоретической производительностью или измеренной приемлемой производительностью при определенных условиях.


