Скручивание и изгиб в гнутых профилях следует диагностировать как отдельные признаки формы, поскольку дефекты профилирования, в том числе вертикальный изгиб, горизонтальный изгиб и скручивание, связаны с неравномерной продольной деформацией по поперечному сечению профиля.
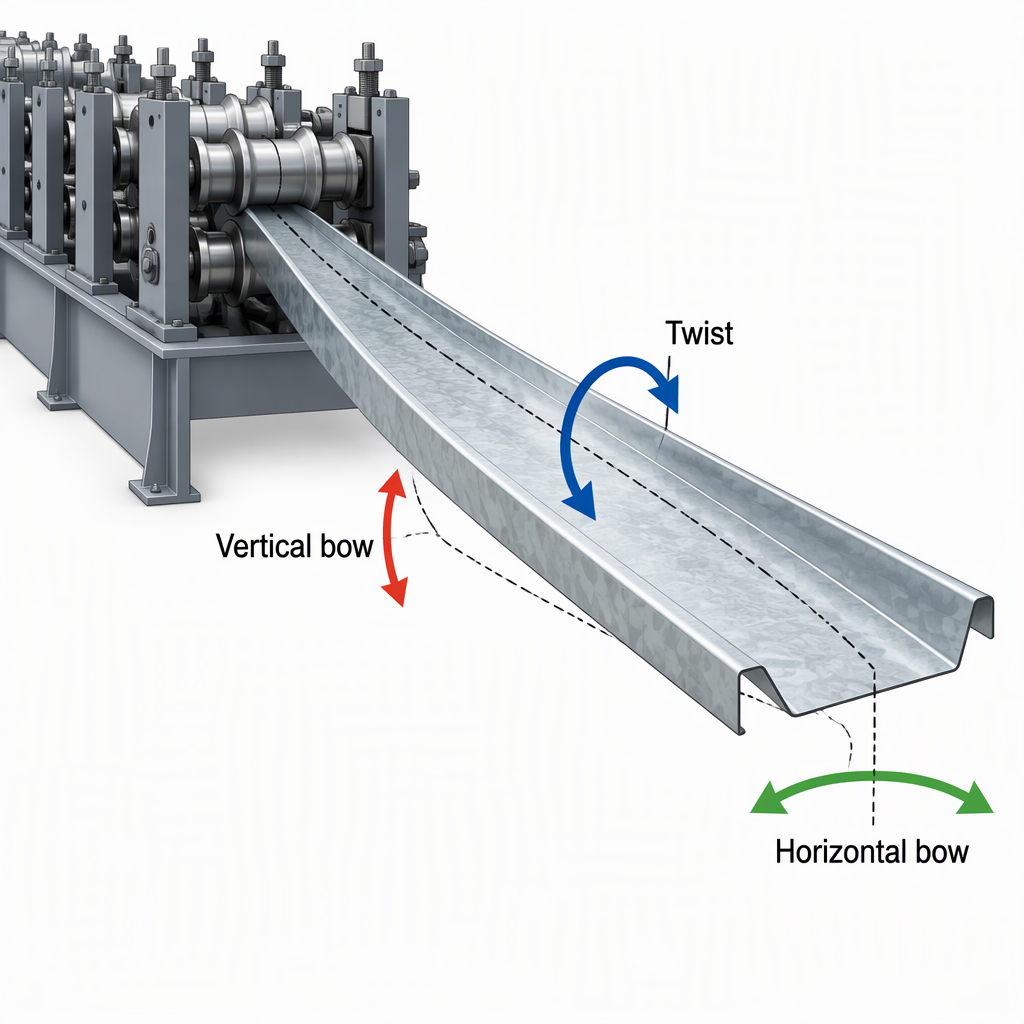
Поворот и изгиб — это разные симптомы, а не один дефект.
Скрутка – это поворот профиля по длине, а лук – продольное искривление; рассмотрение их как отдельных симптомов помогает инженерам выбрать правильные размеры перед настройкой линии профилирования.
При профилировании плоской полосе постепенно придают профиль, и на конечной детали может наблюдаться вертикальный изгиб, горизонтальный изгиб, скручивание или комбинация этих форм дефектов. Для металлических строительных профилей это различие имеет значение, поскольку компонент крыши, стены, прогона, рельса или каркаса может выглядеть прямо с одного направления взгляда, но при этом вращаться по своей длине.
| Симптом | Что видит покупатель или инженер | Значение диагностики |
|---|---|---|
| Вертикальный лук | Профиль изгибается вверх или вниз по своей длине. | Проверьте, постоянно ли метод измерения фиксирует изменение высоты вдоль детали. |
| Горизонтальный лук | Профиль изгибается вбок, если смотреть в плане. | Проверьте поперечное отклонение отдельно от вертикальной кривизны. |
| Крутить | Профиль вращается вокруг своей длины, поэтому фланцы или стенки не сохраняют одинаковую угловую ориентацию. | Запишите угловое изменение вдоль профиля, а не предполагайте, что проблема заключается только в боковом или вертикальном изгибе. |
Почему скручивание и изгиб указывают на дисбаланс продольных деформаций?
Скручивание и изгиб – это не просто косметические наблюдения: исследование профилирования связывает вертикальный изгиб, горизонтальный изгиб и скручивание с неоднородным распределением продольной деформации по поперечному сечению профиля.
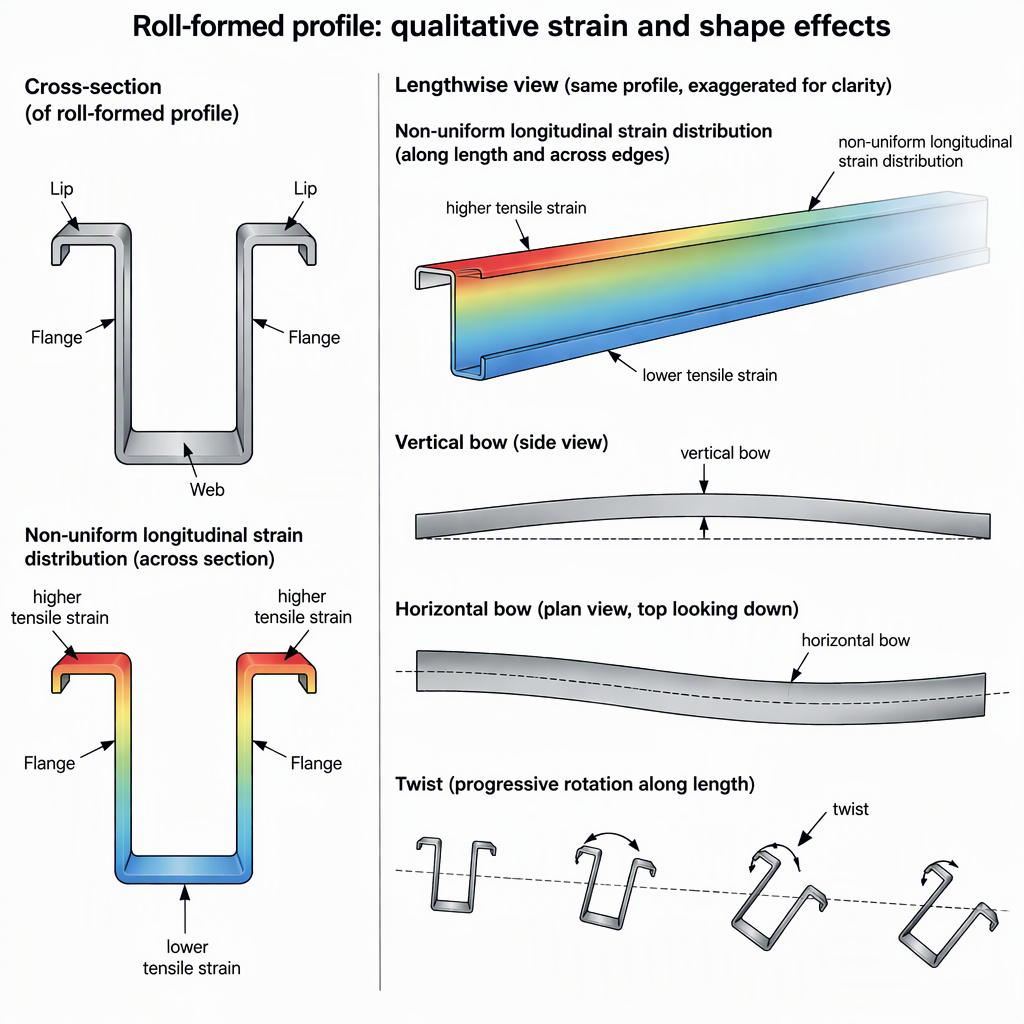
Исследование, опубликованное в Международном журнале формовки материалов, исследует взаимосвязь между дефектами профиля и неоднородным распределением продольной деформации при формовке валков.
В той же работе представлена аналитическая модель, которая использует геометрию поперечного сечения вместе с горизонтальным изгибом, вертикальным изгибом и кривыми скручивания для расчета распределения продольной деформации.
Для инженера-технолога практический урок состоит в том, чтобы не менять настройки одной стойки, прокладки, направляющей или выпрямителя только на основе наиболее видимых искажений. Измеренная форма по длине детали является частью диагностики, поскольку характер деформации может меняться по поперечному сечению.
Практический процесс диагностики перед заменой мельницы
Прежде чем менять настройки инструмента или выпрямления, последовательно измерьте форму профиля по его длине и разделите наблюдения за вертикальный изгиб, горизонтальный изгиб и скручивание.
- Перед измерением определите ориентацию профиля и базовые поверхности, чтобы каждый образец проверялся одинаково.
- Зафиксируйте вертикальный изгиб, горизонтальный изгиб и скрутку отдельно по длине профиля.
- Сравните измеренные кривые с геометрией поперечного сечения, а не полагайтесь на одно наблюдение на конце детали.
- Просмотрите последовательность формования, поскольку при формовке валков используются последовательные парные роликовые матрицы и поэтапные изгибы линии.
- Проверьте марку материала, сложность готовой детали, конструкцию стана, требования к усилию формовки, количество клетей, поведение упругого возврата, состояние инструмента и прочность материала в качестве входных данных для управления процессом.
- Прежде чем судить о изгибе или изгибе, проверьте допустимые пределы по чертежу заказчика или внутреннему плану качества.
- Отделите проверки первичной настройки от текущих производственных проверок, чтобы отклонение не путать с ошибкой начальной настройки.
- Перед любым ручным доступом к приводной мельнице, правильному станку, защитной зоне, прокатной клети или компоненту со стороны привода выключите и отсоедините соответствующий электрический, гидравлический, пневматический или аккумуляторный источник питания, примените процедуру блокировки на месте и следуйте руководству по модели только для разрешенного доступа.
- Задокументируйте, какая регулировка была изменена и какой симптом изменился впоследствии; в противном случае более позднее решение об оборудовании или инструментах может быть основано на совпадении, а не на диагнозе.
Таблица решений: вероятный источник, проверка и направление корректировки
Начните с фактора, который лучше всего соответствует структуре дефектов: поведение материала, геометрия профиля, последовательность формовки, состояние инструмента и конструкция стана — все это влияет на контроль размеров при профилировании.
Рекомендации AHSS описывают формовку валков как последовательность последовательных изгибов через последовательные парные роликовые матрицы и определяют марку, сложность детали, конструкцию стана, требования к усилию, количество клетей, упругость, изношенный инструмент и прочность материала как соответствующие технологические факторы.
| Наблюдаемая картина | Сначала проверьте | направление корректировки |
|---|---|---|
| Преобладает вертикальный или горизонтальный изгиб, а скручивание незначительное. | Убедитесь, что кривизна измерена в правильной плоскости и изменяется ли она по длине. | Прежде чем менять несколько клетей, просмотрите последовательность формования, стратегию правки и поддержку профиля. |
| Твист появляется с луком, а не в одиночку. | Проверьте показатели дисбаланса деформации поперечного сечения, сравнив измерения формы по всему профилю. | Отдавайте приоритет проверкам симметричности настройки, проверке центровки валков и контролируемым корректировкам испытаний, а не рассматривайте деталь как простой боковой изгиб. |
| Дефекты изменяются после изменения марки материала или прочности. | Ознакомьтесь с требованиями к прочности, марке, упругости и формовочному усилию материала. | Еще раз оцените допущения при проектировании прохода, загрузку клети и доступный запас формовки для выбранного материала. |
| Дефекты растут на сложных или высокоформированных профилях. | Оцените сложность готовой детали, конструкцию стана и количество клетей. | При выборе оборудования спросите, поддерживает ли предлагаемая конфигурация линии сложность профиля и диапазон материалов, а не сравнивайте машины только по номинальному размеру профиля. |
| Линия, которая раньше работала нормально, начинает производить больше искажений. | Проверьте изношенный инструмент и повторяемость настройки. | Прежде чем предположить, что требуется покупка нового оборудования, проверьте разрешенные поверхности инструментов и их выравнивание в соответствии с процедурой безопасности на объекте. |
Границы применимости для инженеров и покупателей оборудования
Эта логика поиска и устранения неисправностей лучше всего применима, когда покупатель может измерить форму профиля по его длине и сравнить симптомы с геометрией поперечного сечения и условиями процесса профилирования.
Объяснение дисбаланса деформаций напрямую поддерживает диагностику вертикального изгиба, горизонтального изгиба и скручивания как связанных дефектов профиля профилирования.
Объяснение управления процессом напрямую поддерживает проверку качества материала, упругости, износа инструментов, сложности деталей, конструкции стана, требований к усилию и количества клетей при выборе или настройке процесса профилирования.
Та же логика становится слабее, когда геометрия профиля, метод отбора проб или условия добычи не соответствуют предположениям, лежащим в основе подхода к измерениям. В этом случае покупатели должны запросить применимый чертеж, метод допуска, информацию о материале и процедуру поставщика, прежде чем утверждать изменения оснастки или выбор оборудования.
Вывод: сначала диагностируйте, потом выбирайте путь исправления.
Самое безопасное решение о покупке и процессе — это диагностировать скручивание и изгиб по измеренным признакам формы, прежде чем выбирать инструмент, настройку, выпрямление, техническое обслуживание или замену оборудования.
Для производителей металлических зданий и инженеров по холодной штамповке следующим шагом является упорядоченное сравнение наблюдаемой картины дефектов и входных данных процесса, которые контролируют формовку: материал, упругость, сложность профиля, состояние оснастки, конструкция стана, количество клетей и требования к формовочному усилию.
- . Разделите вертикальный изгиб, горизонтальный изгиб и поворот, прежде чем принимать решение о корректирующих действиях.
- Используйте измерения продольной формы для подтверждения диагноза, соблюдая при этом ограничения интерпретации на основе модели.
- При выборе оборудования свяжите структуру дефектов с диапазоном материалов, сложностью профиля, стратегией оснастки, количеством клетей и конструкцией стана.
Часто задаваемые вопросы: Диагностика скручивания и изгиба гнутых профилей
Эти вопросы покупателя помогают разделить измерения, диагностику процесса и решения по выбору оборудования.
Что такое скручивание гнутого профиля?
Скручивание — это вращательное искажение по длине профиля, поэтому поперечное сечение не сохраняет одинаковую угловую ориентацию от конца до конца.
Что такое лук в гнутом профиле?
Лук имеет продольную кривизну. Это может быть вертикальный или горизонтальный изгиб, поэтому необходимо записать плоскость измерения.
Почему перекручивание и изгиб нельзя рассматривать как один дефект?
Это разные формы профильных дефектов, и их разделение помогает инженеру связать видимый симптом с вероятной деформацией и состоянием процесса.
Что следует измерить перед регулировкой инструмента?
Измерьте вертикальный изгиб, горизонтальный изгиб и скручивание по длине профиля и свяжите эти измерения с геометрией поперечного сечения, прежде чем менять настройку фрезы.
Могут ли материальные изменения увеличить риск перекручивания или изгиба?
Да. Марка материала, прочность и упругость влияют на управление процессом профилирования и поведение размеров, поэтому изменение материала должно вызвать пересмотр процесса.
Как диагностика скручивания и прогиба помогает в закупке оборудования?
Это превращает видимый дефект в вопросы поставщика о конструкции стана, количестве клетей, требованиях к усилию штамповки, стратегии оснастки, ассортименте материалов и сложности детали.
Существует ли один универсальный допустимый предел поворота или изгиба?
Используйте чертеж, контракт, план обеспечения качества заказчика или применимую спецификацию проекта для определения пределов приемки. Общие рекомендации по профилированию помогают диагностировать, но не заменяют требования к допускам для конкретного профиля.