


Не следует винить в изменении ширины рулона только сам рулон до тех пор, пока входная направляющая не будет проверена на предмет бокового положения, высоты полосы, параллельных направляющих и повторяемости настроек. Формирование рулона зависит от перемещения полосы в продольном направлении через последовательные парные роликовые матрицы, поэтому форма входящего рулона и изменение материала могут по-прежнему влиять на конечный профиль, даже если направляющая установлена правильно.
Почему руководство по входу имеет значение при изменении ширины рулона
Направление входа при профилировании рулона имеет важное значение, поскольку оно контролирует, как полоса входит в первый проход формования; он не корректирует ширину полосы, но может предотвратить превращение проблемы ширины в проблему с настройкой, скручиванием, заусенцами или контролем размеров.
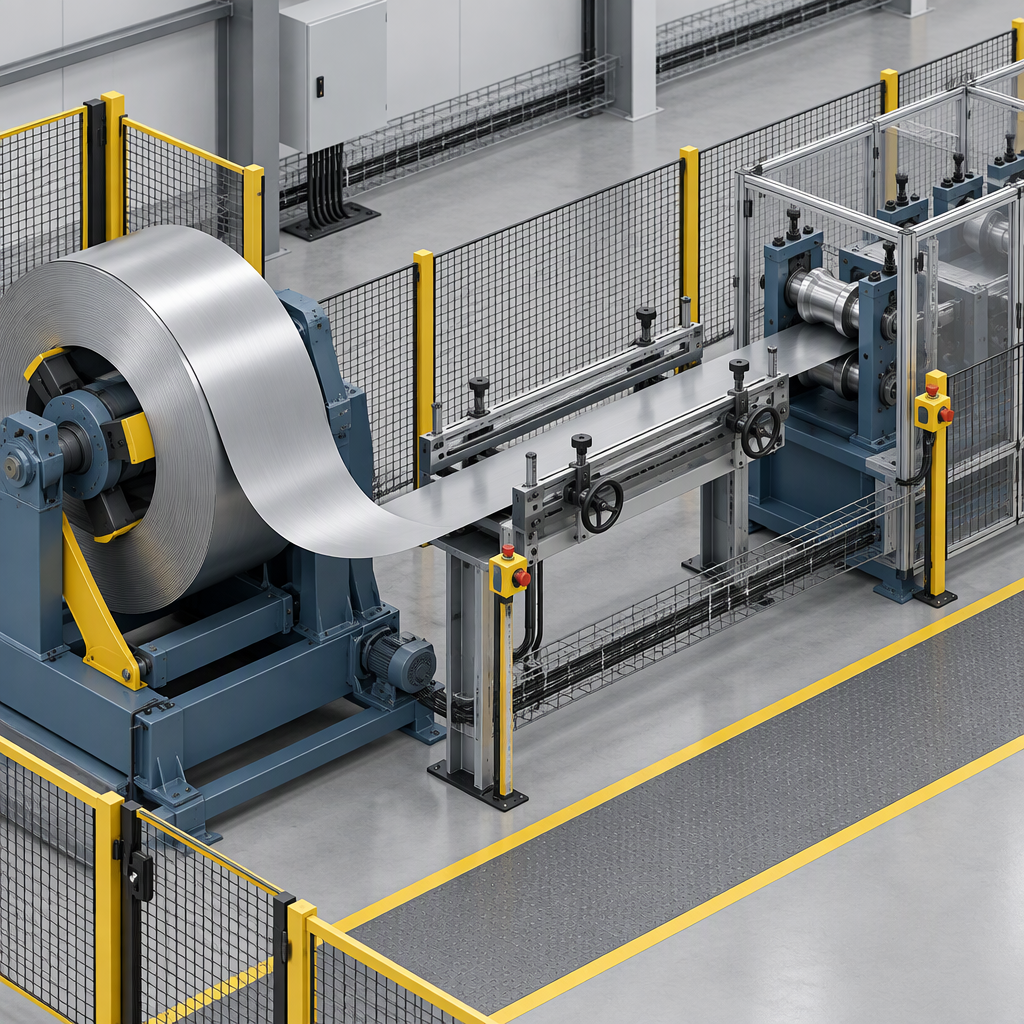
Направляющие входа и таблицы входа используются для направления поступающей полосы на первый проход формования путем задания бокового положения и высоты полосы. Если направляющие не параллельны, полоса не центрирована или высота не соответствует инструментам, линия может добавить отклонения, которых можно избежать, еще до начала формования.
При профилировании плоский лист или полоса подается через последовательные парные роликовые матрицы, которые постепенно сгибают материал до окончательной формы. Это делает важными условия первого контакта: последовательность формования предполагает, что полоса будет представлена последовательно до того, как последующие клети начнут ее формовать.
Отдельное изменение ширины катушки от ошибки направляющей входа.
Если измеренная ширина полосы, припуски на изгиб, длины плоскостей, поведение материала или форма входящего рулона не могут соответствовать геометрии профиля, даже при правильно выровненной направляющей, рассматривайте изменение ширины как проблему материала, разрезания или развернутой ширины.
| Вопрос для ответа | Что это предполагает? | Практические действия покупателя или инженера. |
|---|---|---|
| Соответствует ли ширина полосы расчетному сечению, рассчитанному на основе плоскостей, длины дуги изгиба и предположения о нейтральной линии? | Несоответствие указывает на необходимость расчета ширины полосы, резки или проверки разработки профиля, а не только на регулировку направляющих. | Перед изменением настроек направляющей еще раз проверьте расчет развернутой ширины и сравните его с фактическими измерениями щелевой катушки. |
| Имеет ли входящая катушка выпуклость, арбалет, набор катушек, центральную пряжку или другие дефекты формы? | Форма входящей катушки может влиять на контроль размеров и качество детали независимо от входной направляющей. | Измерьте и запишите входное состояние, а затем решите, требуется ли выравнивание, критерии приемки рулонов или проверка поставщика. |
| Изменились ли марка материала, характеристики упругости, изменчивость предела текучести или сложность профиля? | Переменные материала и профиля могут изменить форму сечения стойки. | Если одна и та же настройка направляющей ведет себя по-разному при изменении состояния материала, переходите к технологическому проектированию или проверке инструментов. |
Входная направляющая не должна использоваться в качестве замены правильной развернутой ширины. Профиль, составленный из изгибов и лысок, по-прежнему зависит от оценки ширины полосы, отражающей формируемую геометрию и поведение материала.
Используйте симптомы, чтобы решить, что проверить в первую очередь
Начинайте с проверки входной направляющей, если симптомы следуют за появлением полосы: прокручивание при первом проходе, неравномерный боковой контакт, скручивание, заусенцы на краях или смещение размеров, которое меняется после перемещения направляющей.
| Наблюдаемый симптом | Первая проверка направляющей входа | Когда следует заглянуть за пределы направляющей |
|---|---|---|
| Перед первым проходом формовки кажется, что полоса поворачивает или змеится. | Убедитесь, что направляющие параллельны и что полоса не смещается вбок в одну сторону. | Если полоса входит прямо, но профиль все еще смещается, проверьте форму рулона и поведение материала. |
| После изменения настроек появляется перекос или несоответствие размеров. | Проверьте высоту направляющей, боковой зазор и записанное положение установки. | Если проблема повторяется при правильных настройках направляющей, проверьте предполагаемую ширину и оснастку. |
| Заусенцы или маркировка кромок с одной стороны более выражены. | Проверьте, не соприкасается ли одна направляющая с краем ленты и не удерживает ли ее от намеченного пути. | Проверьте качество резки и состояние кромки, если сбалансированный направляющий контакт не устраняет неисправность. |
Проверьте выравнивание входной направляющей перед изменением процесса.
Прежде чем менять формовочные стойки или перекладывать рулон, убедитесь, что входная направляющая расположена перпендикулярно линии, параллельна направляющим, установлена на правильную высоту полосы и зафиксирована относительно фиксированной привязки.
- Остановите линию в соответствии с процедурами блокировки и эксплуатации завода, прежде чем получить ручной доступ к зоне входа; не прикасайтесь к работающему оборудованию или движущейся полосе.
- Используйте фиксированную привязку станка, например первый проход или проверенную привязку осевой линии, чтобы проверить, вводит ли направляющая полосу прямо в инструмент.
- Проверьте параллельность направляющих, чтобы полоса поддерживалась без заклинивания, перекоса или сильного давления на один край.
- Проверьте высоту полосы на входном столе или в зоне направляющих, чтобы материал поступал в первый проход формования на заданной высоте.
- Подтвердите боковой зазор, используя фактическую измеренную ширину полосы для используемой катушки, затем каждый раз затягивайте или закрепляйте регулировки в одной и той же последовательности.
- Проведите контролируемую пробу при обычных рабочих процедурах и сравните результат с записанной настройкой, прежде чем вносить дальнейшие изменения в процесс.
Настройки направляющих документа, чтобы изменения ширины не приводили к сбросу процесса.
Повторяемость улучшается, когда завод записывает положение направляющих, зазор между рельсами, высоту, ширину рулона и используемые опорные точки, вместо того, чтобы полагаться на память оператора после каждой смены рулона или задания.
- Запишите измеренную ширину полосы для рулона и направляющий зазор, использованный для этого прохода.
- Записывайте положения левой и правой направляющих по стабильной базе станка, а не по подвижной или неофициальной отметке.
- Запишите высоту входа или условия установки прокладок, когда на линии используются прокладки или регулируемая опора для установки высоты полосы.
- Запишите профиль, материал и идентификатор рулона, чтобы в будущем при устранении неполадок можно было отделить настройки направляющих от входящих различий в материалах.
- Ведите журнал изменений настроек, в котором отмечается, какая регулировка изменила симптом, а какая нет.
- Используйте документированные настройки в качестве отправной точки, а затем сверяйте результаты измерений с полосами и фасонными деталями перед запуском производства.
Контрольный список покупателя для руководства по входу в профилирование
Покупателям оборудования следует спросить, как линия обеспечивает точную подачу полос, проверку выравнивания, контроль высоты и документирование изменений настройки, прежде чем рассматривать входную направляющую как второстепенный аксессуар.
- Спросите, как направляющая входа связана с первым проходом формовки и как проверяется параллельность рельсов во время настройки.
- Спросите, можно ли измерить и записать положение направляющей и высоту с повторяемостью для полос разной ширины.
- Спросите, как поставщик ожидает, что леска будет обрабатывать входящие условия катушки, такие как прогиб, арбалет, набор катушек или центральная пряжка.
- Спросите, какая информация необходима для подтверждения разработанной ширины полосы для профилей с множеством лысок и изгибов.
- Спросите, какая документация по настройке, справочные размеры или проверки оператора рекомендуются для повторяющихся работ.
- Спросите, где заканчивается ответственность поставщика и где следует начать проверку спецификации материала, качества резки, выравнивания или проверки оснастки.
Знайте, когда следует выйти за рамки руководства по входу
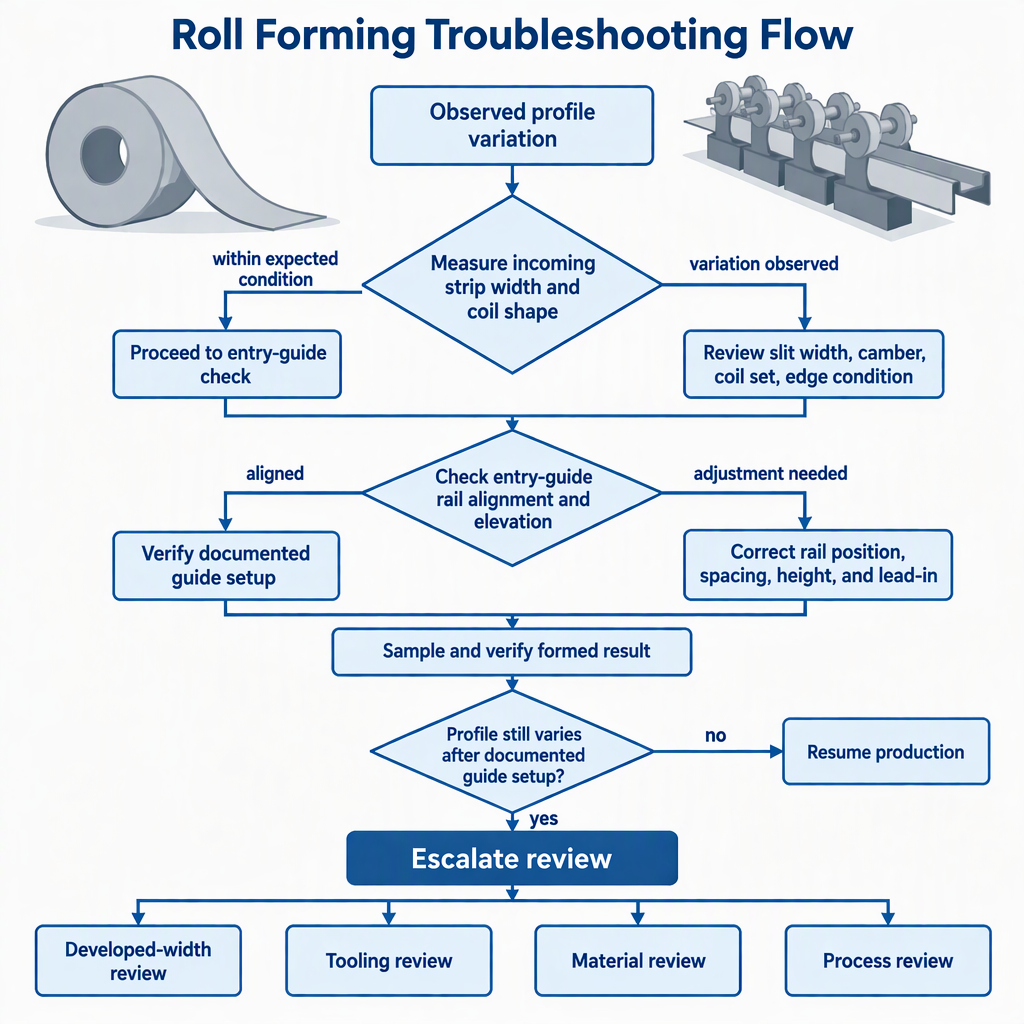
Прекратите настройку входной направляющей, когда измеренное представление полосы повторяется, но формируемый профиль по-прежнему меняется в зависимости от сорта материала, состояния рулона, ширины развертки, упругого возврата или сложности профиля.
Руководство по входу контролирует презентацию на первом проходе. Он не заменяет правильную оценку ширины полосы для поперечного сечения, состоящего из лысок и изгибов. Он также не устраняет влияние свойств материала, изменчивости предела текучести, упругого возврата или дефектов формы входящего рулона, описанных в рекомендациях AHSS..
- Если симптом меняется сразу же при изменении направляющих, зазора или высоты, направление входа остается вероятной контрольной точкой.
- Если измеренная ширина разреза не соответствует разработанному профилю, проверьте расчет ширины полосы и процесс резки.
- Если разные катушки ведут себя по-разному при одной и той же задокументированной настройке, изучите свойства материала и форму входящей катушки.
- Если документированной настройки не существует, создайте ее, прежде чем делать выводы на основе одной катушки или настройки одного оператора.
Заключение
Практический путь устранения неполадок заключается в измерении катушки, проверке выравнивания и подъема входной направляющей, документировании повторяемой настройки и переходе на более высокий уровень только тогда, когда доказательства указывают на выход за пределы представления полоски.
Для заводов по производству металлических строительных изделий направляющая на входе для профилирования является контролируемым граничным условием в начале линии. Правильная ширина и разрез остаются важными для геометрии профиля. Поведение материала и форма входящей катушки должны быть частью одного и того же исследования, если направляющая уже воспроизводима.
Часто задаваемые вопросы о направляющих для профилирования рулонов и изменении ширины рулона
Эти вопросы помогают инженерам, производственным группам и покупателям оборудования решить, что проверить, прежде чем менять инструмент или винить одну катушку.
Может ли руководство по входу исправить изменение ширины рулона?
Нет. Направляющие ввода могут последовательно подавать полосу на первый проход формования, но это не меняет измеренную ширину щели рулона.
Почему небольшое изменение ширины может повлиять на профилированный профиль?
Поперечное сечение, полученное методом прокатки, зависит от длины плоских деталей, длины дуги изгиба и оценки нейтральной линии, поэтому изменения ширины полосы могут повлиять на достижение окончательной геометрии.
Какие симптомы указывают на ошибку в руководстве по входу?
Проскальзывание при первом проходе, односторонний контакт направляющей, перекручивание после установки, заусенцы на одной кромке или смещение размеров, которое изменяется после перемещения направляющей, являются причинами для своевременной проверки входной направляющей.
Какое состояние катушки следует проверить, прежде чем обвинять направляющую?
Развал, арбалет, набор катушек, центральная пряжка, марка материала, поведение пружины и изменчивость предела текучести — все это может влиять на контроль размеров и качество детали.
Как следует записывать настройки руководства по входу?
Запишите ширину полосы, направляющий зазор, левое и правое положение, состояние возвышения или прокладки, контрольные точки, идентификатор рулона и результат формованной детали.
Что следует спросить покупателям оборудования о правилах входа?
Спросите, как направляющая выравнивается по первому проходу формовки, как проверяются параллельность и высота рельсов и как настройки документируются для повторных заданий.
Когда команде следует выйти за рамки руководства по входу?
Увеличьте масштаб, если направляющая выровнена и повторяема, но профиль по-прежнему зависит от марки материала, формы витка, поведения упругого возврата или сложности профиля.


