


Предотвращение появления царапин на предварительно окрашенных стальных панелях начинается с обработки поверхности с покрытием как готовой видимой поверхности, а затем контроля контакта, трения скольжения, временной защиты, совместимости со смазкой, хранения и последующей обработки перед заменой оборудования.
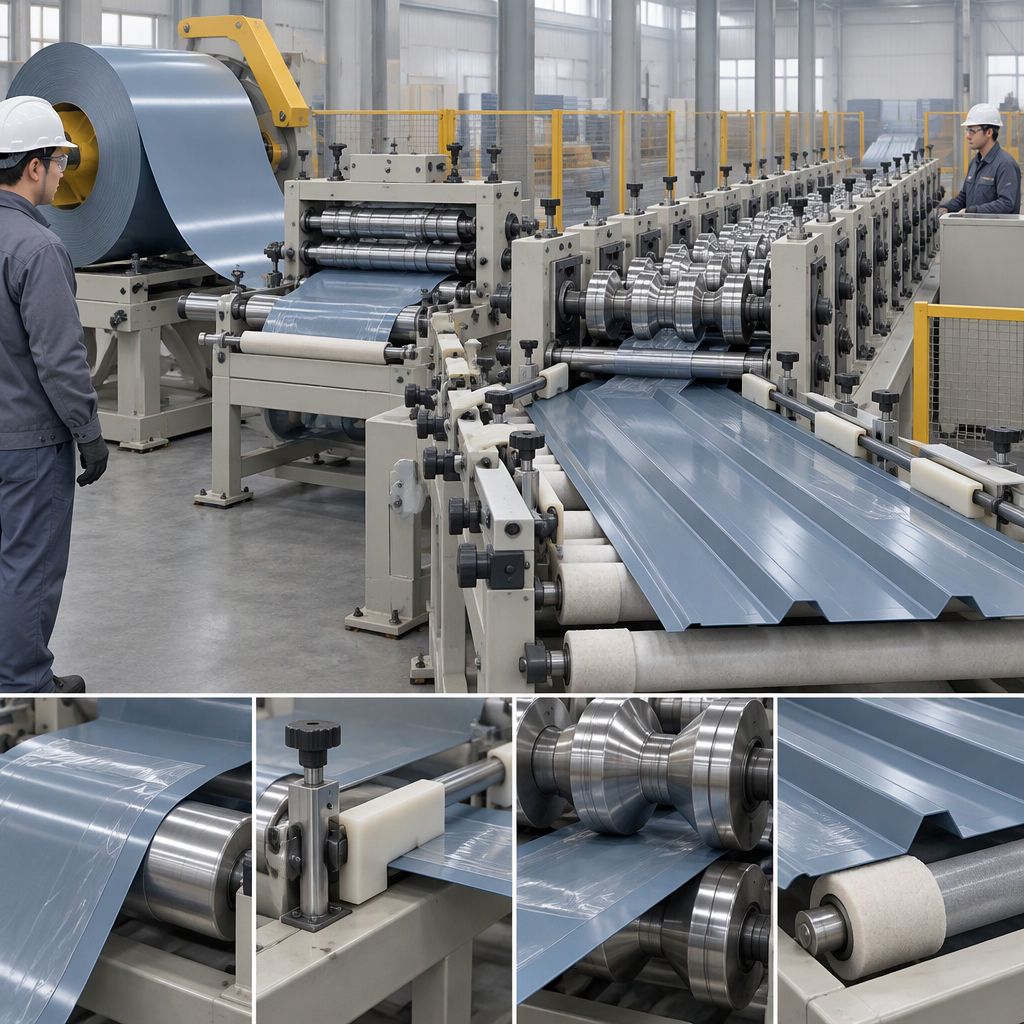
Что считается защитой от царапин на окрашенных стальных панелях?
Предотвращение царапин означает сохранение предварительно окрашенной поверхности, нанесенной на заводе, посредством формовки, резки, укладки и обработки, поскольку предварительно окрашенный металл производится методом рулонного покрытия и уже предназначен для обеспечения требуемого внешнего вида поверхности для применения, включая строительные изделия, бытовую технику, транспорт и общую промышленность.
Обзор рулонного покрытия Европейской ассоциации Coil Coating объясняет , как изготавливается предварительно окрашенный металл; используйте этот контекст, чтобы спланировать линию профилирования с учетом защиты готовой поверхности, а не предполагать, что повреждения можно исправить позже.
Для производителей металлических строительных изделий практическая граница проста: предотвращать появление следов контакта до того, как панели покинут линию, и запрашивать у поставщика рулонов утвержденные правила обращения и ремонта для конкретной системы покрытия вместо применения общего предположения о подкраске.
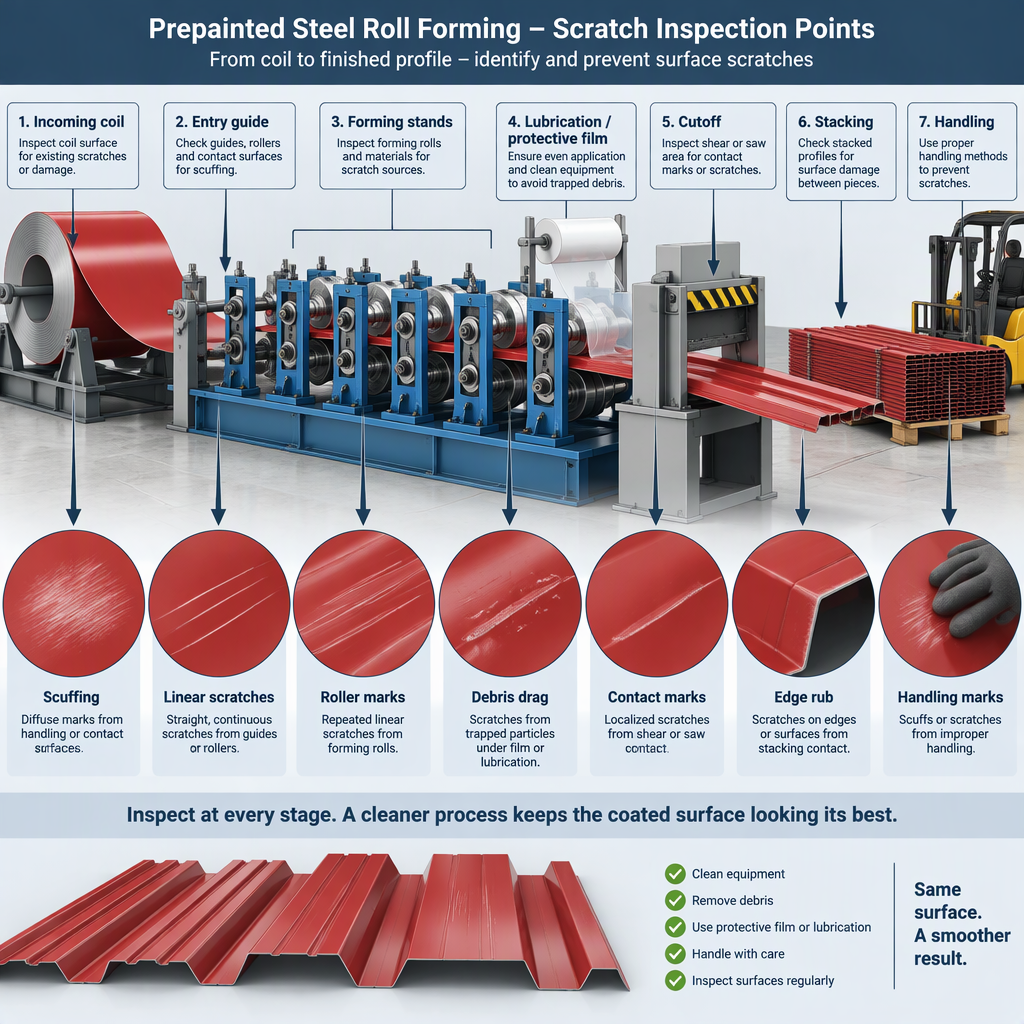
Диагностика места появления царапины
Начните с определения первой точки, где появляется царапина, поскольку повреждение листа может быть вызвано контактным давлением, скользящим контактом, трением, нагревом, нехваткой смазки и способом нанесения смазки.
| Наблюдаемая закономерность | Вероятная зона проверки | Действия покупателя |
|---|---|---|
| Длинные повторяющиеся линии, повторяющие направление полосы. | Направляющие, ролики или любые точки скользящего контакта, где сконцентрированы давление и трение. | Осмотрите путь контакта, удаляйте мусор только после безопасной энергетической изоляции и проверяйте, начинается ли отметка до или после каждой стойки. |
| Оценка, которая ухудшается при длительных пробегах | Поверхности инструментов, зоны нехватки смазки, накопление тепла или контакт, связанный с истиранием. | Прежде чем менять скорость станка или геометрию инструмента, проверьте последовательность нанесения смазки и чистоту поверхности. |
| Следы, которые появляются в основном после формирования | Зоны обрезки, штабелирования, упаковки или обработки, где поверхности с покрытием могут тереться во время производства и сборки. | Оцените временную защитную пленку, сепарационные материалы, методы переноса и правила обращения на предмет совместимости покрытия. |
| Непонятные отметки при формировании проб | Общие параметры формовки-смазки, которые необходимо проверить на реальной полосе с покрытием. | Рассматривайте ресурсы смазки для штамповки как фон, а затем согласуйте выбранный контроль с поставщиком катушки, покрытия, смазки и линии. |
Не предполагайте одну универсальную причину. Царапина может возникнуть из-за состояния входящей катушки, одиночной направляющей, недостаточной смазки на одной клети, грязной поверхности передачи или последующего этапа обработки, поэтому при исследовании следует изолировать одну контактную зону за раз.
Используйте контролируемый рабочий процесс исследования царапин
Используйте контролируемый рабочий процесс, который разделяет состояние поступающего материала, формирование контакта, смазку, защитную пленку, обрезку, штабелирование и обработку, а не изменяет несколько переменных одновременно.
- Запишите, где появляется первая видимая отметка: перед входом, после направляющей, после формовочной стойки, после обрезки или после штабелирования.
- Перед любым ручным доступом к направляющим, роликам, зонам обрезки, ограждениям или захваченному мусору выключите линию и отсоедините соответствующий электрический, гидравлический, пневматический или аккумуляторный источник питания в соответствии с процедурой блокировки на объекте; затем используйте только методы доступа, разрешенные руководством по эксплуатации машины.
- Осмотрите точки скользящего контакта на предмет давления, мусора и путей трения, поскольку руководство по смазке формовки определяет давление, скольжение, трение, нагрев и недостаток смазки как важные переменные формы.
- Проверьте подачу смазки как проблему применения, а не только проблему марки смазочного материала: неравномерное нанесение может привести к образованию зон высокого трения, даже если присутствует подходящая смазка.
- Если покрытая поверхность подвергается трению во время обработки или сборки, опробуйте совместимую временную защитную пленку у поставщика пленки и покрытия, прежде чем сделать это правилом производства.
- Изменяйте только одну контролируемую переменную в каждом исследовании и сохраняйте помеченные панели образцов, чтобы команды разработчиков, производства, качества и закупок могли сравнивать одни и те же данные.
- Сохраните маркированные образцы с входящей катушки и из каждой основной зоны линии.
- Отделяйте поверхностную пыль, въевшийся мусор, повреждения покрытия и следы от обработки в журнале дефектов.
- Узнайте у поставщика катушек, какие чистящие средства, пленки, смазочные материалы и методы ремонта разрешены для покрытия.
- Убедитесь, что любая пробная смазка или пленка не будет мешать последующей сборке, очистке, склеиванию, упаковке или установке на месте.
Выбирайте защитную пленку и смазку с проверкой совместимости
Защитная пленка и смазка могут помочь контролировать риск появления царапин, но они решают разные проблемы и должны быть проверены на соответствие покрытию, маршруту формования, условиям удаления и последующем обращению.
| Вариант контроля. | На что он может повлиять. | Проверка совместимости перед производством. |
|---|---|---|
| Временная защитная пленка | Защищает металлические поверхности с покрытием от царапин и других повреждений во время производства, обработки и сборки. | Подтвердите адгезию, удаление, совместимость отделки поверхности, условия обработки и возможность сохранения пленки на месте, выполнив необходимые действия. |
| Смазка | Снижает риск формовки, связанный с трением, где важны скользящий контакт, контактное давление, нагрев и нехватка смазки. | Подбирайте смазку в соответствии с областью применения формовки, методом доставки, покрытием, планом очистки, требованиями безопасности оператора и любым последующим процессом сборки. |
| Пленка плюс смазка | Это можно учитывать при наличии трения при формовке и трения при обработке после формования. | Прежде чем одобрить ее для производства, проверьте комбинированную систему на наличие остатков, скольжения, складок, способности к удалению и внешнего вида готовой поверхности. |
Прежде чем одобрить пленку для производства, потребуйте данные поставщика защитной пленки и письменное подтверждение совместимости покрытия с указанием фактического покрытия, профиля, условий процесса, поведения приклеивания и удаления, внешнего вида готовой поверхности и спецификаций заказчика.
Установите границы обработки и хранения перед производством
Установите правила хранения и обращения с текущим поставщиком рулонов, спецификацией покрытия и проектной документацией; ECCA рассматривает хранение как специальную тему руководства, поэтому она должна быть частью плана предотвращения, а не второстепенной мыслью.
- Запросите действующие правила хранения или инструкции по обращению, применимые к конкретному предварительно окрашенному металлу, поставляемому для проекта.
- Определите, как можно поддерживать, разделять, перемещать и укладывать рулоны, рулоны с прорезями, сформированные панели и готовые пачки без трения покрытых поверхностей друг о друга.
- Укажите, кто может снимать защитную упаковку или пленку, когда это разрешено и как поверхность должна быть проверена после этого.
- Не допускайте влажных, грязных или абразивных условий работы на участке профилирования и храните подозрительный материал для проверки до его поступления в производство.
- Совместите инструкции по складу, стороне линии, упаковке и погрузочно-разгрузочным работам на площадке, чтобы готовая панель не была защищена на линии и не повреждена после линии.
Не устанавливайте температуру хранения, влажность, время выдержки или пределы штабелирования на основе догадок. Включите текущие письменные требования поставщика в производственный маршрут и спецификацию закупки, а затем обучите группы приема, линии, упаковки и отправки следовать тем же ограничениям.
Что покупатели оборудования должны проверить перед покупкой
Попросите поставщика показать, как предлагаемая линия профилирования защищает готовую предварительно окрашенную поверхность на входе, направлении, формовке, обрезке, выходе и транспортировке, а также потребуйте доказательства испытаний, прежде чем полагаться на заявления об отсутствии царапин.
- Убедитесь, что поставщик понимает материал как предварительно окрашенный металл с рулонным покрытием и готовой видимой поверхностью, а не только как пустую формовочную заготовку.
- Спросите, как контролируются или проверяются во время испытаний контактное давление, скользящий контакт, подача смазки, нагрев, загрязнение и нехватка смазки.
- Спросите, совместима ли защитная пленка с предлагаемыми направляющими, формовочными стойками, устройством обрезки, укладчиком и процессом упаковки.
- Критерии запроса на испытание: длина образца, метод проверки поверхности, приемлемое определение маркировки и кто подписывает готовую поверхность.
- Требуйте письменных ограничений для марки материала, системы покрытия, геометрии профиля, диапазона скорости линии, использования смазки или пленки, доступа для очистки и обслуживания.
- Отделение заявлений о возможностях машины от проверки конкретного проекта; поставщик должен документировать, что было протестировано на материале покупателя, а за что остается ответственность покупателя.
| Вопрос о закупках | Почему это важно | Приемлемые доказательства покупателя |
|---|---|---|
| Где лицо с покрытием может касаться машины? | Царапины часто связаны с давлением и скользящим контактом. | Карта контактов, пробные панели и точки проверки. |
| Как выбирается и применяется смазка? | Выбор смазки должен соответствовать области применения формовки. | Документированная смазка, метод применения и сертификаты совместимости. |
| Будет ли использоваться защитная пленка? | Металлические пленки с покрытием продаются для защиты во время производства, обработки и сборки. | Данные о пленке, одобрение покрытия, план удаления и результаты испытаний материала покупателя. |
Заключение
Лучший следующий шаг — это упорядоченная скретч-карта: определить первую точку повреждения, изолировать один параметр процесса, подтвердить совместимость покрытия и потребовать от поставщиков документировать средства контроля, которые они могут поддерживать.
- Относитесь к предварительно окрашенной поверхности как к готовой поверхности от ввода рулона до окончательной упаковки.
- Перед изменением настроек оборудования проверьте давление, скользящий контакт, трение, нагрев, смазку и мусор.
- Используйте защитную пленку только после проверки ее соответствия покрытию, профилю, условиям процесса и удаления.
- Включите правила хранения, обработки и проверки в закупочную и производственную документацию, чтобы все команды работали в единых рамках.
Часто задаваемые вопросы о царапинах в предварительно окрашенной стальной штамповке
Эти ответы помогают командам по производству, проектированию и закупкам превратить жалобу о дефектах поверхности в практические проверки.
Царапины на предварительно окрашенной стали – это главным образом проблема материала или проблема машины?
Они могут быть любыми. Начните с поиска первой точки, где появляется метка, затем отделите состояние входящей катушки от контакта с направляющей, формирования давления, смазки, отключения, укладки и обращения.
Как покупатели должны оценивать требования к смазке для гнутых панелей?
Нет. Смазка важна там, где задействованы трение, скользящий контакт, контактное давление, нагрев и нехватка смазки, но она не может устранить повреждения, вызванные грязным обращением, несовместимой пленкой, грубыми опорами или плохой укладкой.
Всегда ли использовать защитную пленку для предварительно окрашенных панелей?
Не всегда. Защитные пленки используются для защиты металла с покрытием во время производства, обработки и сборки, но пленка должна быть совместима с поверхностью, маршрутом процесса, условиями удаления и требованиями к окончательному внешнему виду.
Что следует проверить, прежде чем прикасаться к роликам или направляющим во время устранения неполадок?
Перед доступом вручную выключите линию и отсоедините соответствующий источник питания в соответствии с процедурой блокировки на месте, затем следуйте инструкциям в руководстве по эксплуатации машины для получения разрешенного доступа. Не обходите охрану и не импровизируйте разборку, чтобы добраться до предполагаемого места царапины.
Какие правила хранения следует использовать заводу для рулонов окрашенной стали?
Используйте действующие письменные правила поставщика катушек и спецификацию проекта. Хранение является общепризнанным руководством для предварительно окрашенного металла, поэтому группы приема, складирования, производства, упаковки и отправки должны работать на основе одного и того же документа.
Что следует задать покупателям оборудования, прежде чем принять претензию о предотвращении царапин?
Попросите карту контактов, испытательные панели, метод проверки, записи о совместимости смазочных материалов и пленок, рабочие границы и четкое описание того, что было протестировано на материале покупателя. Не принимайте неподтвержденные гарантии или заявления о процентном улучшении.


