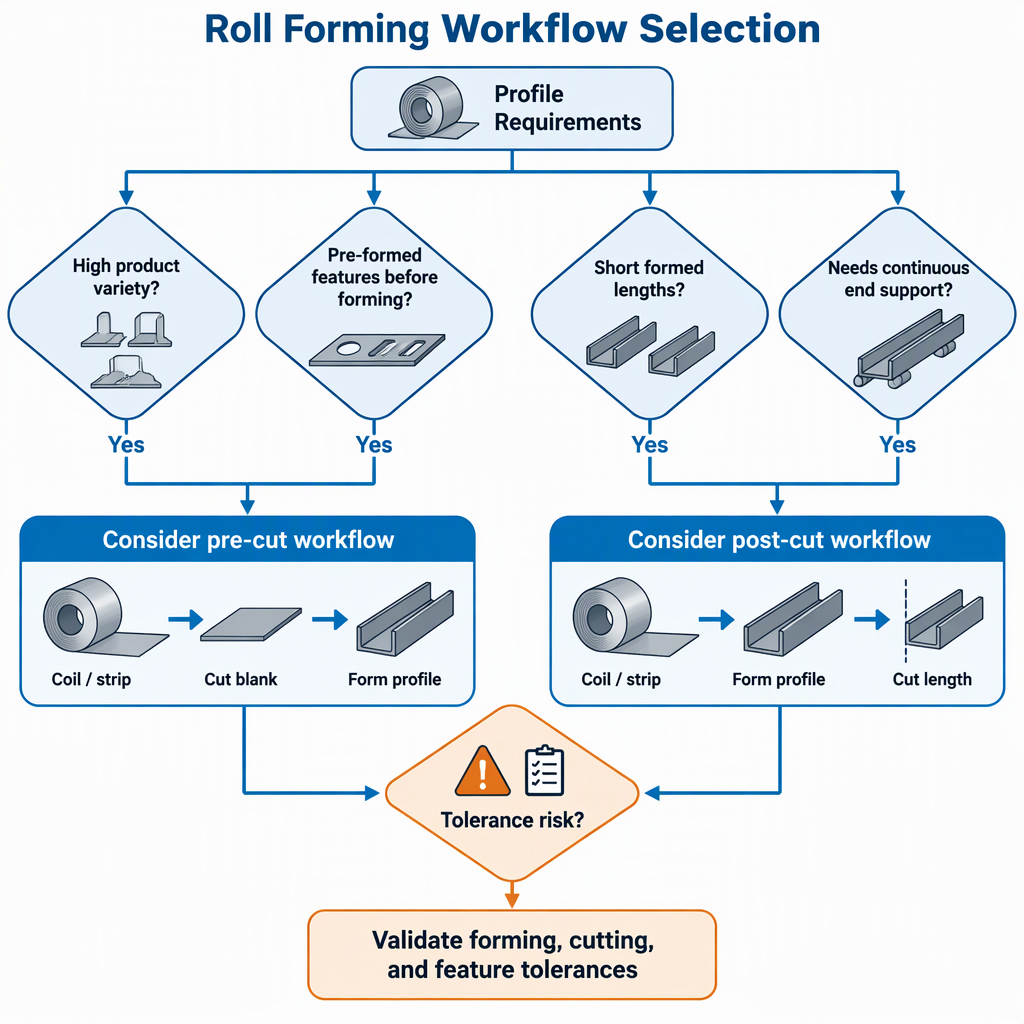
Выбирайте профилирование рулонов с предварительной нарезкой, когда в семействе продуктов доминируют операции с плоскими листами, планирование различной ширины или предварительно сформированные функции; выбирайте профилирование валков после резки, когда непрерывная поддержка формования, короткие формованные длины и контроль конечного качества представляют собой большие риски.
Что меняется, когда разрез происходит до или после формовки?
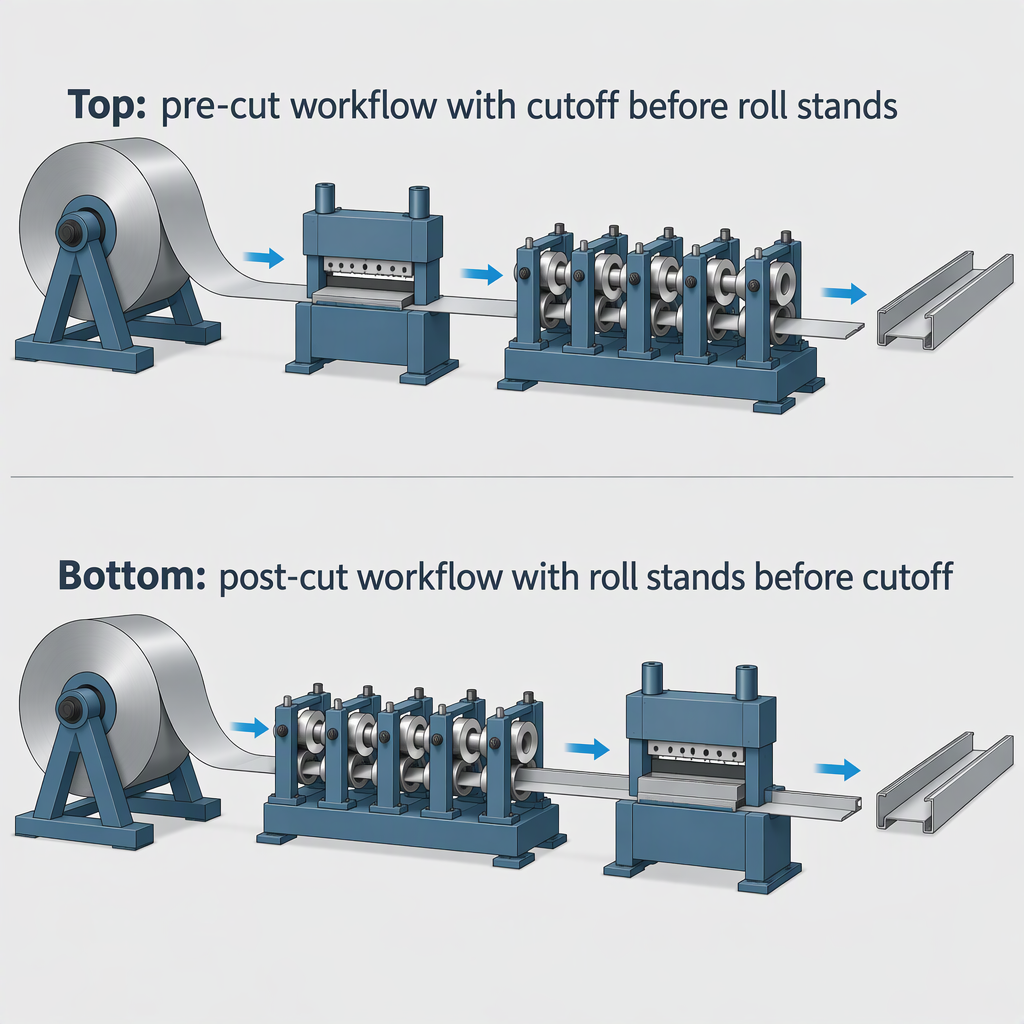
В процессе предварительной резки рулон обрезается по длине до того, как полоса попадает в формовочный станок; В рабочем процессе после резки сначала формируется полоса, а затем профильный сдвиг разрезает готовую секцию.
Сама по себе формовка валков представляет собой непрерывный процесс гибки: плоский лист или полоса подается в продольном направлении через последовательные парные роликовые матрицы, которые постепенно сгибают материал до необходимого поперечного сечения. В техническом руководстве AHSS Insights по формованию рулонов также отмечается, что подачу, формование и резку можно сочетать с поточными операциями, такими как надрезка, прорезание прорезей, штамповка, тиснение и изгиб.
Логика предварительной обрезки линий
Плоская полоса измеряется и режется первой, поэтому профилирующий станок получает отдельные заготовки вместо одного непрерывного потока рулонов.
Это делает решение о резке на начальном этапе обработки частью рецептуры продукта, особенно там, где имеют значение длина заготовки, состояние плоского конца или характеристики заготовки.
Логика линии после резки
Рулон непрерывно проходит через прокатные клети, а готовый профиль после формования разрезается ножницами, имеющими форму, соответствующую этому профилю.
Это придает большее значение инструментам для сдвига профиля, но они могут поддерживать деталь во время операции формовки до окончательного разреза.
Когда лучше всего подходит предварительно нарезанное профилирование
Профилирование рулонов с предварительной нарезкой лучше всего подходит, когда план продукта выгоден от резки, пока материал еще плоский, особенно для семей, которым требуется подготовка плоских листов перед формованием.
Хорошие приложения
Предварительная резка может быть привлекательной, когда линия должна работать с несколькими профилями или с частыми изменениями ширины, при этом каждое решение не зависит от сдвига формованного профиля.
Также следует обсудить, когда вырубка, штамповка, прорезание пазов или другие поточные операции должны быть скоординированы с последовательностью формования.
Вопросы покупателя
Спросите, получает ли семейство продуктов больше от плоской резки и обработки заготовок, чем теряет от подачи отдельных заготовок через формовочные клети.
Также спросите, как поставщик управляет развальцовкой концов и контролем деталей после того, как передний и задний концы больше не поддерживаются непрерывной полосой.
Когда лучше всего подходит профилирование рулонов после резки
Профилирование валков после резки лучше всего подходит в тех случаях, когда непрерывная поддержка материала через прокатные клети более важна, чем резка заготовки, пока она плоская.
Хорошие приложения
Макеты после резки обычно рассматриваются для листов короткой формовки и типов продуктов, где резка после формовки помогает контролировать конечное состояние и проблемы с обращением.
Они могут быть хорошим вариантом, когда один сформированный профиль выполняется достаточно часто, чтобы оправдать подход к отсечению для конкретного профиля.
Вопросы покупателя
Спросите, для скольких различных профилей требуется собственный инструмент для резки, как осуществляется переналадка и соответствует ли конструкция резки каждому профилю в предполагаемом семействе продуктов.
При покупке ключевым компромиссом является не просто количество машин; вопрос в том, снижает ли разрез профиля на выходе наиболее дорогостоящие риски, связанные с качеством и обращением с этим продуктом.
Как разнообразие товаров влияет на выбор
Разнообразие семейств продуктов часто подталкивает к принятию решения в сторону рабочего процесса, который уменьшает количество ограничений, специфичных для конкретного профиля, в линии.
Состояние разнообразия продукции.
Импликация перед обрезкой.
Импликация после обрезки.
Множество профилей в одной группе планирования
Может снизить зависимость от отдельных ножниц для каждого профиля, в зависимости от конструкции линии.
Может потребоваться больше внимания к инструментам для резки профиля и планированию замены.
Частое изменение ширины
Может быть полезен там, где подготовка плоских заготовок занимает центральное место в стратегии продукта.
Может по-прежнему работать, но покупатель должен подтвердить совместимость сдвига и направляющих во всем диапазоне ширины.
Особенности, сделанные до или во время формовки
Координируйте обрезку, штамповку, высечку, прорезание пазов и порядок формовки перед окончательной разработкой концепции линии.
Прежде чем окончательно обрезать профиль, убедитесь, что эти операции практичны, и сохраняется ли контроль над регистрацией.
Для металлических строительных изделий разнообразие часто является более важным фактором выбора, чем название рабочего процесса. Стабильный профиль большого объема может оправдать специальный подход после резки, в то время как семейство с большим количеством ширины или комбинацией функций может заслуживать более глубокой проверки перед обрезкой.
Как длина детали и мелколистовое производство влияют на выбор
Короткая сформированная длина, как правило, делает обработку, резьбу и состояние концов более важными, поэтому их следует оценивать заранее, а не рассматривать как второстепенную проблему планирования.
Вопрос, связанный с длиной.
Почему это важно?
Сигнал рабочего процесса.
Будут ли в формовочный станок поступать очень короткие заготовки?
Короткие предварительно нарезанные заготовки могут создать практичные вопросы по подаче и поддержке внутри формовочных стендов.
Подумайте, будет ли последующая резка лучше поддерживать материал до завершения формования.
Входят ли в объем работ софиты, обшивка, конек или другие короткие секции?
Короткоформованные детали были определены как решающий фактор для оценки линии после резки.
Требуйте от поставщика показать, как линия обрабатывает самую короткую коммерческую часть.
Длина часто меняется?
Частые изменения длины влияют на измерение, резку и контроль рецептов в любом рабочем процессе.
Сравнивайте логику управления и образцы проверки, а не только механическую схему.
Риски допусков и конечного качества, требующие ранней проверки
Прежде чем выбирать рабочий процесс, проверьте торцевое расширение, скручивание, изгиб, развал, чувствительность к пружинению и качество среза, поскольку эти риски могут перевесить простые предпочтения компоновки.
Профилирование валков меняет форму постепенно в ходе последовательных проходов инструмента, поэтому свойства материала, конструкцию валков и любые дополнительные операции следует рассматривать вместе, а не как отдельные позиции закупок.
Упругое сопротивление представляет собой эффект упругого восстановления после изгиба, который может создавать различия в размерах между формованной деталью и ее предполагаемой геометрией; Исследование упругого возврата PLOS One полезно в качестве общего контекста формования, а не в качестве прямого правила для выбора линии архитектурного профилирования.
Когда элементы управления или гибридные макеты меняют ответ
Современные элементы управления и гибридные схемы могут сузить разницу между предварительной и последующей обрезкой, но они не устраняют необходимости сверять семейство продуктов с реальной концепцией линии.
Возможность обсуждения.
Что это может помочь с
ограничением покупателя.
Сервопривод или управление с обратной связью
Может улучшить координацию измерения, резки и движения линии.
Средства контроля не устраняют механические ограничения, потребности в инструментах или реакцию материала.
Противобликовые или концевые приспособления
Может помочь справиться с проблемами конечного качества, которые влияют на решения, принимаемые заранее.
Подтвердите решение по фактическому профилю и диапазону длин.
Линии с обеими концепциями сдвига
Может поддерживать более широкий ассортимент продуктов, где одного рабочего процесса недостаточно.
Дополнительный макет должен быть оправдан реальным разнообразием продуктов, а не смутным стремлением к гибкости.
Практический вопрос заключается в том, решает ли добавленное управление или гибридная возможность определенную проблему продукта: короткие детали, несколько профилей, торцевой раструб, давление переключения или регистрацию характеристик.
Контрольный список запросов предложений для выбора рабочего процесса
Прежде чем запросить ценовое предложение, опишите семейство продуктов достаточно подробно, чтобы поставщик мог вместе оценить последовательность формования, место обрезки, поведение материала и поточные операции.
Перечислите каждое семейство профилей, ширины и длины, включая детали самой короткой формы и любые продукты, для которых может потребоваться собственный сдвиг профиля.
Определите диапазон материалов, включая марку, толщину, особенности покрытия и любые характеристики, чувствительные к формованию, которые должны оставаться стабильными.
Составьте карту всех операций, которые могут происходить на линии, таких как штамповка, надрез, прорезь, тиснение, изгиб, формовка и обрезка.
Спросите, как предлагаемый рабочий процесс позволяет контролировать развальцовку, скручивание, изгиб, развал и качество среза на самых сложных деталях, а не только на самом простом образце.
Запросите объяснение оснастки и замены для каждого основного изменения профиля или ширины в предполагаемом семействе продуктов.
Спросите, предлагаются ли элементы управления, приспособления или гибридная компоновка для устранения конкретного риска продукта, и потребуйте от поставщика четко указать этот риск.
Сравнение цен, скорости и доставки следует проводить отдельно от выбора рабочего процесса, если только поставщик не предоставит документацию по конкретной линии для указанной конфигурации.
Заключение
Лучший рабочий процесс — это тот, который контролирует наиболее сложное состояние продукта с наименьшими затратами на ненужные инструменты, манипуляции и сложность переналадки.
Выбирайте предварительную нарезку, когда плоская резка, разнообразие продукции или особенности заготовки имеют центральное значение в производственном плане.
Выбирайте последующую обрезку, когда поддержка непрерывной формовки, короткие формованные длины и контроль конечного качества являются более важными приоритетами.
Рассматривайте материалы, инструменты, поточные операции и места обрезки как единую технологическую систему.
При покупке серьезного оборудования не спрашивайте, какой рабочий процесс в целом лучше. Спросите, какой рабочий процесс лучше всего соответствует реальному семейству профилей, диапазону длин, плану элементов и проверочным образцам, которые вам необходимо сделать.
Часто задаваемые вопросы о профилировании валков до и после резки
Эти вопросы помогают производителям и инженерам-технологам превратить сравнение в практическое обсуждение спецификаций.
В чем основная разница между профилированием рулонов до и после резки?
Линии предварительной резки разрезают полосу перед формированием, а линии последующей резки сначала формируют профиль, а затем разрезают готовую секцию с помощью профильных ножниц.
Какой рабочий процесс лучше для нескольких профилей?
Несколько профилей часто делают предварительную резку заслуживающей внимания, потому что покупатель может захотеть уменьшить зависимость от отрезного инструмента для конкретного профиля, но окончательный выбор все равно должен отражать фактическое сочетание профилей и план замены.
Какой рабочий процесс лучше для коротких листов?
Короткая формованная длина часто благоприятствует проверке после резки, поскольку материал может оставаться непрерывным на протяжении всего процесса формования до окончательной резки.
Всегда ли предварительная обрезка приводит к расклешению концов?
Не существует единого утверждения, подходящего для каждой линии, но раструб на концах и контроль качества на концах являются важными темами предварительной проверки и должны быть проверены на реальном профиле и диапазоне длин.
Почему после резки требуется особое внимание к сдвигу?
Поскольку резка происходит после того, как профиль сформирован, сдвиг должен соответствовать сформированной геометрии и предполагаемому семейству продуктов.
Как пружинение влияет на решение?
Упругое возвращение — это эффект упругого восстановления после изгиба, поэтому его следует учитывать при проверке контроля размеров для любого рабочего процесса формования, но его следует проверять на основе фактического материала и профиля, а не предполагать из общего правила.
Может ли гибридная линия использовать оба подхода?
Гибридные концепции можно рассматривать, когда семейство продуктов имеет действительно разные потребности в рабочих процессах, но дополнительная сложность должна быть связана с четкой производственной причиной, такой как разнообразие профилей, короткая длина или контроль конечного качества.
Что должно быть включено в запрос предложения?
Включите профили, ширину, длину, диапазон материалов, операции с элементами, ожидаемые размеры обрезки и требования к проверке образцов, чтобы поставщик мог оценить весь процесс формования рулона, а не только выбор обрезки.
BMS Machinery была первоначально создана в 1992 г. В 2017 году мы стали членом СЯМЫНЬ BMS GROUP и инвестировала 7 заводов, 6 обрабатывающих центров и 1 стальной структуры компании в Китае, которая полностью покрывает площадь более 30000 квадратных метров.